Показаны сообщения с ярлыком судостроение. Показать все сообщения

пятница, 27 января 2012 г.

CAD. Программа 3 – х мерного моделирования Rhinoceros 3D.


Развитие и совершенствование компьютерных технологий открыло широчайшие возможности перед конструкторами. Еще в 1960-х  годах на базе IBM 7094 в Массачусетском Технологическом Институте были составлены первые программы для обмера и расчетов ходкости яхт, использовавшиеся для разработки «12-метровиков». С тех пор вычислительная техника шагнула далеко вперед, превратившись из громоздких сооружений в доступные каждому компактные настольные приборы.

Что такое CAD – методы и для чего они нужны конструктору яхты?

Сегодня рабочее место конструктора уже нельзя представить без персонального компьютера и применения CAD – систем (от Сомпьютер Aided Design – автоматизированное проектирование).

 Проектирование яхт, за редким исключением, ведется небольшими коллективами или «одиночками». В этих условиях компьютер открывает возможности сложных специализированных расчетов, автоматизации чертежно – графических работ, ускорения и повышения качества всего процесса проектирования.

Программное обеспечение.

Рынок программного обеспечения и CAD многообразен. Рассмотрим одну из универсальных программ 3 – х мерного моделирования Rhinoceros 3D.

Rhinoceros 3D от компании McNeal & Associates - это очень мощный («носорог» все-таки!) и легкий в использовании пакет истинного NURBS моделирования.

 Это не универсальная 3D программа (в ней нет анимации и весьма скудные возможности для текстурирования или рендеринга), но она предназначенна специально для дизайнеров, желающих построить высококачественные 3D модели.

У Rhino есть инструменты, весьма похожие на инструменты NURBS моделирования, которые можно встретить в дорогих high-end программах, таких как Alias Studio, хотя Rhino более ограничен по ассоциативности и не имеет блок-схемы сцены или истории построения. 

Rhino может бесшовно соединять вместе множество обрезанных NURBS компонентов и экспортировать их в разнообразные NURBS и полигонные форматы.

Подход Rhino к моделированию, скорее всего слишком тяжеловесен для построения персонажей с качественной анимацией, но идеален для строений, машин, оружия, механических моделей, изделий судостроения, промышленных образцов, инженерных прототипов или даже ограненных логотипов и 3D текста.

Возможности Rhinoсeros 3D в судостроении.

Rhinoceros 3D –  используется на многих стадиях в судостроении, потому что с Rhinoceros 3D  возможно объединить процессы проектирования и постройки.


 Rhinoceros 3D  используется для:

• Проектирования
• Визуализации
• Проектирования технического оснащения
• Построение по сечениям
• Механической обработки

Проектирование.

С Rhino Вы можете совершенствовать формы корпуса, туннелей, надстроек, интерьеров и шкафов, затем извлечь эскизы и детали для производственной информации.


                                                                    Alan Andrews J Bird III.

Rhino является:

• Достаточно гибким для детального моделирования надстроек.
• Достаточно точным для проверки зазоров.
• Не ограниченным определенным типом судов.

С Rhino Вы можете:

• Соединять и подгонять смежные поверхности.
• Создавать чистую геометрию для дальнейшего использования.
• Моделировать внутренние пространства.

Визуализация.

Rhino может использоваться для ратификации концепции и визуализации. Эти изображения могут использоваться для презентаций клиентам и поиска финансирования.


                                                       85-ти метровый патрульный катер Kvaerner Masa.

Механическое оснащение.

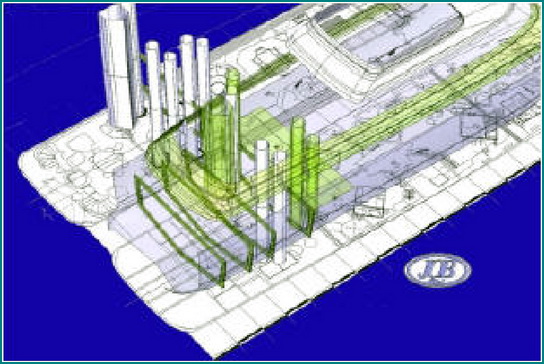
Rhino также используется для технических конструкций, прокладок трасс, энергетических установок.


         124-х футовая моторная яхта, разработанная JQB Ltd. Построена Delta Marine.

С Rhino Вы можете:

• Моделировать судовой набор и все системы.
• Проверять зазоры и допуски.
• Разрабатывать сложные участки судна.
• Транслировать информацию в другие программы для анализа.
• Детализировать металлоконструкции.
• Размещать оборудование.
• Детализировать леера, трапы и оборудование.
• Детализировать столярные изделия.

Построение по сечениям.

При работе над формами, создаваемыми по сечениям, Rhino может помочь в разработке этих форм, необходимых для конструкции.


       Washington State Ferry Jumbo Mark II. Конструкция корпуса – Eriс Jolley Marine Design.

                                     Постройка – Todd Shipyards, Seattle, WA.

С Rhino Вы можете:

• Безошибочно создавать формы по сечениям с минимальными затратами времени.
• Анализировать построенную по сечениям поверхность.
• Моделировать механическую обработку и шаблоны.
• Получать сечения под любым углом.
• Создавать и разворачивать разворачиваемые поверхности.
• Использовать данные для жидкостной или плазменной резки.
• Использовать данные для станков с ЧПУ и сложного наложения.

Механическая обработка.


               Заготовка корпуса, обработанная на 5-ти осном фрезерном 
                станке Janicki из файла Rhino.

Для механической обработки с помощью Rhino Вы можете:

• Создавать точную геометрию.
• Манипулировать моделью, чтобы получить детали.
• Непосредственно использовать модель для обработки на станке с ЧПУ.
• Использовать модель для работы с листовой сталью.
• Разрабатывать сложные участки.

Кроме того Rhino предоставляет:

• Множество форматов для экспорта.
• Быстрый рендеринг для замещения конструируемой модели.

Источник:  http://sual.narod.ru

вторник, 1 ноября 2011 г.

Современное пластиковое судостроение. Часть 3.


Развитие современных технологий и совершенствование качества смол позволило технологам реализовать давнюю мечту производственников: механизировать процесс пропитки ламината, исключив (или существенно уменьшив) применение ручного труда при выполнении этой операции.

 Еще одной важной задачей фактически с самого момента зарождения стеклопластикового судостроения была необходимость обеспечить идентичность качества изделий, сделав ее как можно менее зависящей от качества рабочей силы. Так стали появляться различные технологии усовершенствования пропитки ламината смолой и его формования.

Современные методы формования .

С самого начала применения волокнистых термореактивных пластиков в промышленности (в судостроении это произошло ровно 50 лет назад, так что данный цикл статей, по замыслу автора, как раз и предназначен для того, чтобы оценить развитие технологий работы с пластиком за эти годы), инженеры и технологи задумывались о том, как усовершенствовать процесс формовки изделий.

Высокая доля ручного труда и отсутствие строгой повторяемости (особенно весовой) при производстве серийных деталей оказались серьезными факторами, сдерживающими массовое применение стекловолоконных материалов при выпуске крупномасштабных партий продукции.

 Собственно говоря, именно этим обстоятельством и объясняется тот факт, что малое судостроение стало, по сути, пионером в освоении этих типов материалов и лидером в области новейших технологий работы с ними.

 Поскольку при производстве яхт (особенно – крупных) не так важно отсутствие точной весовой идентичности деталей, а высокая доля ручного труда при формовании корпусов тоже не очень критична при производстве нескольких десятков лодок в год (особенно парусных), где неавтоматизированных процессов в любом случае более чем хватает.

SMC.

Однако время шло, достоинства стеклопластика заметили в других областях промышленности (например, в автомобилестроении), где с указанными выше недостатками мириться было нельзя. Да и производство стеклопластиковых судов стало предъявлять все новые и новые требования как в плане снижения себестоимости, так и в части уменьшения эмиссионных выбросов при производстве.

 Ученые головы задумались  и в конце 60-х гг. прошлого века родили первый частично автоматизированный процесс формовки деталей из волокнистых пластиков, названный SMC (sheet molding compound). Суть новой технологии заключалась в следующем: разогретая примерно до 180–190° С массивная стальная матрица заполнялась заранее подготовленной смесью связующего, отвердителя (и при необходимости какого-нибудь заполнителя), к которой добавлялся армирующий материал.

 После этого матрица закрывалась разогретым до той же температуры пуансоном с давлением порядка 15–18 МПа и выдерживалась в таком состоянии несколько минут. После разъема из матрицы вынималась готовая деталь, имеющая отличный внешний вид, гарантированное качество и требующая минимум дополнительной обработки. 

Помимо этого новый метод обеспечивал и высокую весовую повторяемость деталей, поскольку смешивание и дозирование связующего состава могло быть автоматизировано, равно как и подача армирующего материала (частично).
Создание этой технологии было большим шагом вперед, оказавшимся, однако, совершенно непригодным для пластикового судостроения.


 Значительные капиталовложения, необходимые для изготовления сложных по форме стальных матриц, вкупе с требованием применения мощного пресса могли окупиться лишь при годовом выпуске многих тысяч единиц продукции. Эта технология восхитила автомобилестроителей, но разочаровала специалистов яхтенных верфей.

 Процесс SMC нашел широкое применение в автомобилестроении (одна из самых известных деталей, изготавливаемых по этой технологии – пластиковая поперечная рессора подвески автомобиля «Chevrolet Corvette»), а также в некоторых других областях промышленности. Для яхтостроения же требовались иные процессы.

Вакуумирование.

Параллельно с этим в пластиковом судостроении активно развивалось применение вакуумных методик формования.

 Строго говоря, эту технологию формования в его изначальном виде следует отнести к ручной формовке пластика, поскольку пропитка ламината смолой здесь производится вручную (за исключением применения препрегов) и лишь на следующей стадии применяется вакуумная «наволочка», эффективно отжимающая избыток смолы из ламината и минимизирующая вероятность возникновения пузырей и непроклеев.

 Вакуумирование было сравнительно недорогим (не требовалось практически никакого дорогостоящего оборудования), эффективным и несложным способом обеспечить высокую весовую идентичность формуемых деталей и их высокое качество.

 Для сравнительно небольших верфей, не готовых к широкомасштабным инвестициям в современные технологии, вакуумирование до сих пор остается одним из самых простых средств, способных повысить качество судов.
При вакуумном обжатии формуемого ламината на его поверхность оказывается избыточное давление, теоретически (в пределе) равное атмосферному (101.3 кПа). 

На практике же такой величины достичь, разумеется, не удается – при современном оборудовании реальнее говорить об избыточном давлении порядка 70–80 кПа. Существует две основные разновидности формования с использованием вакуума. Первый из них («сухое» формование) осуществляется, когда верхний слой выклеиваемого композита является сухим, т.е. свободен от связующего.

 Сегодня такой способ применяется только тогда, когда верхним слоем ламинируемой детали является наполнитель – пенопласт, фанера или что-то иное. Во всех остальных случаях рекомендуется применять «мокрое» формование, поскольку оно имеет заметные преимущества. В этом случае верхняя поверхность ламината, обращенная к вакуумному мешку, покрыта связующим.

 При данной технологии из ламината хорошо удаляются излишки смолы, за счет чего весовое отношение «смола/ткань» становится более выгодным (у ряда фирм оно стремится к величине 30/70, порой доходя до рекордных 25/75), что делает формуемую деталь легче.

 Помимо этого при таком методе из ламината эффективно уходят пузырьки воздуха, а плотный прижим слоев друг к другу исключает их «ерзание» относительно друг друга внутри ламината при сильных знакопеременных нагрузках. Эта же технология применяется и при работе с препрегами (собственно говоря, сегодня она – единственная, которая пригодна для работы с ними).

Следует отметить, что применение вакуумного метода формования оказывает серьезную механическую нагрузку на матрицу, особенно негативно это воздействие сказывается на матрицах с сильно вогнутой формой – как раз тех, в которых формуют секции корпусов.


 В силу этого ряд фирм (в том числе широко известных) традиционно выполняет ламинирование секций корпусов вручную и только для секций палуб применяется вакуумное формование или еще более современные процессы наподобие инжекционных или инфузионных. 

В среднем рекомендуется иметь одну вакуумную «соску» на 1–2 м2  поверхности при «мокром» формовании, для «сухого» формования цифры (особенно при большой площади поверхности) могут быть заметно ниже.

Препреги.

Препреги (сокращение от английского слова «preimpregnated», что означает предварительно пропитанный) представляют собой выпускаемые на специализированных фабриках заранее пропитанные смолой (как правило эпоксидной, но встречаются и варианты с фенольными смолами) листы и рулоны стекло- или углеткани.

 Они появились как следствие одного из требований судостроителей (а чуть позднее – и ракетчиков): иметь постоянно стабильный уровень весового соотношения «ткань/смола».

 Еще одной причиной их появления стали довольно жесткие требования по охране труда: эпоксидная смола – весьма токсичный материал, и продолжительная работа с ней в «ручном» режиме (т.е. при ручной пропитке ламината смолой) весьма неблагоприятна для здоровья персонала.

 На специализированных же фабриках обработка ткани смолой с заранее добавленными туда отвердителем и катализатором ведется в режиме, не требующем контакта работников с токсичным связующим.

Наряду с этими очевидными достоинствами у препрегов есть и существенные недостатки. Один из них – это не самое благоприятное весовое соотношение смолы и ткани, составляющее примерно 45:55. Как видим, весовая доля стеклоткани здесь ниже, чем при использовании вакуумирования формуемого ламината. 

Вторым недостатком является необходимость хранить готовые препреги (до момента их использования в производстве) исключительно в холодильных камерах, что повышает производственные затраты.

 Далее, чтобы после выкладки в матрице полотнищ препрегов запустить процесс полимеризации смолы, содержащейся в них (его дополнительно сдерживают специальные ингибиторы), смолу надо нагреть, «запекая» корпус лодки в печи или некоем ее подобии (что производственных расходов тоже не сокращает).

 Ну и наконец нельзя не сказать о том, что при нарушении норм хранения препрегов содержащееся в них связующее (сложный комплекс, включающий в себя эпоксидную смолу, отвердитель, ингибитор, предотвращающий реакцию отверждения смолы при низкой и комнатной температуре, и катализатор, наоборот, инициирующий запуск процесса полимеризации при нагреве) может деградировать и резко потерять свои качества.

 К сожалению, способов оперативно проверить на месте пригодность препрегов не существует, и в процессе производства подобную потерю качества основного конструкционного материала попросту не обнаружить.

Все это вместе взятое осложняет использование препрегов. До сравнительно недавнего времени они применялись лишь при строительстве уникальных судов, наподобие кубковых яхт IACC и океанских гоночных яхт. Однако с началом нового тысячелетия они пошли в сравнительно массовое использование.

 Во многом, за счет того, что удалось решить ряд технологических проблем, серьезно затруднявших применение препрегов: например, увеличения объема и/или коробления пенопластов, используемых в качестве наполнителей в сэндвичевых конструкциях.


 Существует также опасность химического разложения пенопласта -наполнителя под воздействием горячих паров смолы при «запекании» корпуса, поскольку находящаяся в гелеобразном, полузастывшем состоянии смола при нагреве корпуса меняет фазовое состояние (еще до начала полимеризации), превращаясь в довольно текучую и летучую жидкость.

 Поэтому серьезные изготовители конструкционных материалов составляют таблицы их совместимости в различных комбинациях и пренебрегать ими ни в коем случае нельзя (кстати, многие изготовители препрегов очень рекомендуют в процессе укладки отделять наполнитель от препрега специальными клеющими пленками с особо высокой адгезией).

 Одним из пионеров широкого применения эпоксидных углетканых препрегов стала словенская верфь «Shipman», опробовавшая применение этой технологии на яхте «Shipman 50» («КиЯ» № 191).

 Затем это знамя подхватили фирмы среднего и массового сегмента: например, германская «HanseYachts AG», выпускающая широкий ассортимент яхт в варианте с эпоксидными корпусами, сделанными из препрегов («КиЯ» № 209).

Специалисты малого судостроения ожидают, что в ближайшие несколько лет практика применения препрегов серьезно расширится. И одной из причин ее этого станет отнюдь не только высокое качество получающихся таким образом корпусов, а требования «зеленых» к чистоте производственных процессов. 

Работа с препрегами на судоверфи означает практически нулевой (в сравнении с ручной пропиткой) выброс вредных веществ в атмосферу, а также отсутствие необходимости размещать на предприятии мощную фильтровентиляционную установку, стоящую немалые деньги.

 На многих крупных современных европейских верфях единые централизованные ФВУ представляют собой сложную разветвленную систему воздуховодов, оснащенных большим количеством фильтров, вкупе с весьма высокой трубой, обеспечивающей выброс очищенного воздуха в окружающую атмосферу на высоте не менее 25 м.

 По оценке владельцев ряда подобных предприятий, стоимость подобного рода систем может доходить до 20–25% полной стоимости всего предприятия.

 Несмотря на это, строгие европейские нормы в любом случае запрещают размещение верфей, работающих с жидкими смолами, в пределах городской черты, требуя их выноса за пределы населенных пунктов (например, британская компания «Northshore Marine», строящая яхты «Southerly», по этой причине вынуждена ламинировать корпуса на производственном участке, находящемся в часе езды от основного сборочного цеха верфи).

 В то же самое время судоверфь, работающая исключительно с препрегами может (исходя из санитарных соображений) располагаться даже в черте города (как, например, британская же компания «Green Marine» в Лимингтоне).

Но и препреги сегодня уже не являются самыми совершенными технологиями работы с волокнистыми термореактивными материалами. Умы многих ведущих специалистов заняты  разработкой новейших процессов пропитывания тканей смолами: инжекционными, инфузионными и – вершина технологических достижений! – процессами с закрытой матрицей, довольно часто именуемыми RTM-процессами.

 В работы по их созданию включены ведущие научные учреждения мира – так, например, одна из разновидностей RTM-технологий разработана в знаменитом Массачусетском технологическом институте, в честь чего и получила наименование RTM MIT.

Артур Гороховский.

Источник:  «Катера и Яхты»,  № 219.

вторник, 18 октября 2011 г.

Современное пластиковое судостроение. Часть I.


Современное серийное пластиковое судостроение делится на две большие группы: в одной судостроители работают с материалами термопластическими, в другой – с термореактивными. 

Термопласты (например, такие популярные в судостроении, как АБС и полиэтилен) – это синтетические вещества, отверждаемые при остывании, но легко размягчающиеся и/или плавящиеся при повторном нагревании.

Такие качества позволяют сравнительно легко формовать из них небольшие корпуса при помощи прессов и пуансонов, что делает это производство высокомеханизированным.

 Термореактивные же синтетические материалы (о которых и пойдет речь в этой статье), чаще всего представляющие собой композицию из связующего и армирующего веществ, после начального отверждения уже не подвержены повторному размягчению или плавлению при нагреве.

Сегодня существует достаточно большое количество различных методик укладки стеклоткани в форму, пропитки ее смолой и после дующей формовки корпуса. Каждая из них имеет свои достоинства и недостатки, а также области применения.

Совершенствование и разнообразие конструкционных материалов также
накладывает свой отпечаток на применяемые процессы. Современная стеклопластиковая композиция – очень сложный по составу и структуре материал, состоящий из трех основных компонентов.

 Это, вопервых, сама химическая матрица или связующее – иными словами, смола и ее отвердитель, во-вторых, армирующие волокна стекло- или углеткани, несущие в композите основную физическую нагрузку, в-третьих, наполнитель, предназначенный для снижения удельного веса и/или себестоимости готового композита. В качестве такого наполнителя часто выступают бальса, пенопласты разных марок и др.


Смолы.

В пластиковом судостроении чаще всего применяются полиэфирные молы, причиной тому служат их умеренная себестоимость и достаточно простая технология применения.

 Самые дешевые вариации полиэфирных мол – так называемые ортофталевые, имеющие невысокие механические качества и ограниченную стойкость к соленой воде и ряду горюче-смазочных материалов.

 Эти смолы постепенно выходят из употребления, однако кое-где еще используются, прежде всего фирмами, которые производят небольшие лодки, значительную часть времени хранящиеся на берегу или рассчитанные на эксплуатацию в речных либо озерных условиях.

Гораздо более высокими механическими и химическими свойствами обладают изофталевые полиэфирные смолы, составляющие сегодня основную долю применяемых в малом судостроении.

 Но и им уже находится замена в лице винилэфирных смол: последние отличают не только более высокая прочность и химическая стойкость (они крайне мало подвержены гидролизному разложению или осмосу), но и (в отвержденном состоянии) повышенные вязкость и ударная стойкость.

 Также они берут на себя часть динамических нагрузок, испытываемых корпусом. Однако для полной реализации всех достоинств смол этого типа их отверждение должно происходить по четко контролируемому температурному графику, что сложно осуществить на малых верфях.

 Еще одной технологической особенностью современных полиэфирных смол с малым выделением стирола (так называемых низкоэмиссионных) является сосредоточение после начала отверждения в их верхнем слое парафиноподобных веществ, резко снижающих адгезию.

 Если такая смола начала отверждаться, то последующая приформовка к ней любых деталей возможна уже лишь после тщательной механической обработки поверхности застывшей смолы.

Эпоксидные смолы стоят особняком. Это один из лучших по своим физико-химическим свойствам материалов из имеющихся на рынке. Они отличаются высочайшей химической стойкостью и исключительными прочностными характеристиками, обеспечивающими высокую долговечность построенных с их использованием судов.


 Опытные яхтсмены знают, что на ходу эпоксидные яхты ведут себя по-иному, чем полиэфирные: их более жесткие корпуса иначе реагируют на волну, удары гребней о корпус тоже звучат по-другому.

 С современными эпоксидными термоотверждаемыми материалами можно (в отличие от низкоэмиссионных полиэфирных смол) работать в несколько смен (они не ламинизируются вплоть до 30–40 ч), что позволяет при необходимости формовать очень толстые или очень сложные поверхности.

 (Эта их особенность, впрочем, используется в основном как раз при изготовлении не крупносерийных, а эксклюзивных яхт.) Эпоксидные смолы обладают и гораздо более высокой адгезией.

 Однако, как и в случае с винилэфирными смолами, полная реализация всех высоких качеств эпоксидных связующих возможна лишь при «запекании» отформованного корпуса при определенной температуре.

 Кроме того, при работе с ними нельзя не учитывать их весьма высокую токсичность. Цена же этих материалов в два–четыре раза выше полиэфирных.

 В последнее время появились эпоксидные смолы с наполнителем из нанотрубок, что сделало их одним из прочнейших синтетических связующих на сегодняшний день . Цена этой смолы пока непосильна для современного массового судостроения.

Армирующие материалы.

В качестве армирующих материалов в пластиковом судостроении используются в основном стеклоткани во многом благодаря ниверсальности их качеств: тут и цена, и прочность, и долговечность, и многое другое.

 Основную долю занимают так называемые ткани Е-типа (или Е-ткани), получившие букву «Е» в своем обозначении от слова «electrical». Все дело в том, что первоначально волокна этого типа были созданы для электрической высоковольтной изоляции, и лишь после было обнаружено, что  они пригодны для формовки сравнительно крупных изделий.

 Основными химическими веществами, входящими в состав этого волокна, являются SiO2   (около 55%),  Al2O3  (ок. 15%) и окиси кальция и магния (CaO и MgO), составляющие примерно 20% веса волокна.


К недостаткам волокон Е-типа следует отнести их невысокий модуль упругости, плохую стойкость к усталостным нагрузкам, относительно высокую (сравнительно с органическими волокнами) плотность.

 Правда, все это с лихвой компенсируется сравнительно низкой ценой, довольно высокой прочностью, химо-, тепло- и огнестойкостью, а также простотой применения.

Относительно недавно начали входить в практику судостроения волокна                         S-типа, например, они применяются при постройке крупных яхт «Hanse». Буква «S» в индексе произошла от слова «stiffness» (жесткость) и наглядно указывает на основное отличие S-волокон от своих предшественниц.

 По прочности на растяжение, как можно увидеть из приводимой таблицы, эти волокна превосходят даже углеткань и кевлар, но вот модуль Юнга у них по-прежнему остается низким.

 Химический состав дят применение почти исключительно в аэрокосмической промышленности. Все существующие стекловолокна совместимы как с полиэфирными, так и с эпоксидными смолами.

Кроме неорганических стекломатериалов в современном судостроении применяются и органические армирующие волокна двух типов: это арамидные волокна (кевлар и его разновидности) и углеволокно (последнее, строго говоря, нельзя относить к органическим).

 Эти волокна имеют весьма специфические качества. Молекула кевлара представляет собой очень длинную цепочку, состоящую из ароматической и амидной (отсюда – арамид) групп. 

При этом в волокне все молекулы ориентированы параллельно (вдоль его оси) и связаны между собой водород-кислородными связями. Такая структура вещества, близкая к огромному кристаллу, и придает кевлару его высокие прочностные свойства.

 Он отличается очень малой плотностью и высокой ударной стойкостью, а также превосходными абразивными качествами: хорошо противостоит истирающим воздействиям. 

Серьезным недостатком кевлара (как и всех арамидных волокон), помимо высокой цены, является его высокая впитывающая способность: материал чрезвычайно гигроскопичен, что затрудняет его применение в корпусах пластиковых судов.


Воду постепенно впитывают и обычные (неорганические) стекломатериалы, но по поглощающей способности кевлар опережает их примерно впятеро. В силу некоторых особенностей кевлар применяется почти исключительно в составе эпоксидных композитов, так как он имеет крайне слабую адгезию к полиэфирному связующему.

 Однако сейчас этот материал почти полностью ушел из корпусов (как и предсказывал в интервью с нами известный конструктор Фридрих Юдель, № 200), оставаясь лишь в деталях и узлах, подвергающихся высоким истирающим или ударным нагрузкам: в привальных брусьях, спинакер-гиках, палубных накладках.

Углеволокно (карбон), напротив, все чаще можно встретить не только в эксклюзивных или очень дорогих серийных яхтах, но и в конструкциях судов среднего класса. 

Углеволокно получается при нагревании синтетической нити (обычно используется нить из полиакрилнитрила) вплоть до ее обугливания (карбонизации) при температуре около 300° С в обычной атмосфере (при этом разрушаются все водород-кислородные связи) и последующего нагрева до 1500–3000° С в атмосфере благородных (инертных) газов.

 При этом меняется молекулярная структура нити, становясь близкой к графену.   Температура, при которой нить доводится в среде инертных газов, и определяет основные качества углеродного волокна: относительно низкие температуры (около 1500° С) позволяют получать нить с высокой разрывной прочностью, высокие – с большим модулем упругости. 

Углеродное волокно отличается превосходной прочностью на сжатие и растяжение, но плохо переносит изгибы и сильные ударные нагрузки. Используется исключительно совместно с эпоксидными смолами.

Армирующие материалы сегодня имеют форму свободно лежащих параллельных однонаправленных волокон, рулонной ткани либо матов, состоящих из перепутанных между собой сравнительно коротких (около 10 см длиной) волокон.

 Для удобства применения отдельные свободнолежащие однонаправленные волокна перевязываются тонкими нитями в пучки (жгуты), что предотвращает их расползание. 

Подобным же образом отдельные жгуты могут быть соединены в слои, ориентированные под разными углами друг к другу: би-, три- и квадраксиальные «пироги», в которых один слой волокон перевязан (именно перевязан, а не переплетен) тонкой нитью с другим.

 Помимо возможности ориентировать волокна ткани в направлении основных действующих напряжений, важным достоинством свободно лежащих волокон является отсутствие взаимных переплетений, что улучшает прочностные свойства готового материала. 


Пропитываемость смолой таких (как однонаправленных, так и мультиаксиальных) волокон также заметно выше, чем у материалов с тканым переплетением, а вот вероятность образования пузырей между слоями, наоборот, ниже. 

Применение свободно лежащих волокон – одна из основных технологических мер конструктора при создании особо легких и прочных судов, например, гоночных яхт.

 К недостаткам этого вида армирования следует отнести повышенную трудоемкость их укладки при формовке объектов со сложной геометрией.
Здесь лучше подойдут традиционные тканые волокнистые материалы, выпускаемые ныне в широком ассортименте с самыми разными типами переплетения, прежде всего полотняным и сатиновым.

 Различие типов переплетения определяет, в первую очередь, легкость укладки стеклоткани в матрицу сложной формы, для этого больше всего подходит ткань сатинового переплетения как наиболее эластичная. Массовое судостроение широко использует стеклоткани как наиболее удобный и универсальный армирующий материал.

Стекломаты в современном судостроении имеют довольно ограниченное применение. Их прочностные качества сравнительно невысоки (на фоне тканей и однонаправленных волокон), поэтому маты обычно используют в качестве наружного слоя обшивки (между гелькоутом и первым слоем стеклоткани), что позволяет избежать «прорисовывания» структуры ткани на наружной поверхности корпуса.

  Также стекломат укладывают между двумя слоями толстой ткани, где он как обладающий повышенной впитывающей способностью способствует предотвращению образования больших воздушных пузырей.

 На недорогих лодках стекломаты, кроме того, используются в качестве своего рода наполнителя для сравнительно дешевого увеличения толщины обшивки.

Ручная формовка.

Начать по праву следует с самого старого способа изготовления пластиковых корпусов: ручной укладки и пропитки стеклоткани, зачастую называемой ручной формовкой.

 Эта методика появилась еще тогда, когда собственно стеклоткани в ее нынешнем понимании (в виде тканого материала) практически не существовало, и основную долю стекломатериалов составляли стекломаты, представлявшие собой различной толщины рулоны из перепутанных стеклонитей (перепутывание в процессе производства стекломатов обеспечивалось при помощи пневматических устройств).

 Сам технологический процесс формовки прост и понятен: в форму поверх гелькоута укладывались слои стекломата, последовательно пропитываемые полиэфирной смолой, вплоть до достижения нужной толщины. 

Как правило, на заре пластикового судостроения должная толщина стеклопластикового корпуса определялась более «на глазок», чем точными расчетами и набиралась в основном по принципам «запас карман не тяготит», «где тонко, там и рвется», «тяжело, зато надежно».

 Как следствие, весьма многочисленные пластиковые яхты постройки, к примеру, 60-х гг. до сих пор можно встретить на воде.

Артур Гроховский. Фото автора.

Источник:  «Катера и Яхты»,  №217.


вторник, 11 октября 2011 г.

Флотилия «ДРЭСКОМБОВ».


Подки "Дрэскомб» xopoшо знакомы каждому анrлийскому яхтсмену. Эти беспалубные суда имеются в большом количестве почти в любом центре napycнoгo спорта на морском побережье Англии и на подавляющем большинстве внутренних водных путей.

 Нередко «Дрэскомбы» можно встретить в море довольно далеко от берега, гдe они прекрасно отыгрываются на крутой волне, лавируя под своими характерными низкими и широкими парусами в 4 – 5 балльный ветер. Фирма «Хоннор Мэрин»  в Тотнесе (графство Девон) преуспевает, выпуская шесть моделей пластмассовых лодок «Дрэскомб», лишь  в небольших деталях отличающийся от основной и самой первой  модели  «Дрэскомб Логгep».

 Секрет успеха и популярности лодок этого типа в удачном проекте, обесneчившем высокие мореходные качества «Дрэскомбов», В привлекательном внешнем виде и высоком качестве изготовления, в прочности корпуса и неприхотливости судна в эксплуатации, в простоте управления парусами и экономичности плавания под подвесными моторами малой мощности.

Проект этот разработал бывший владелец верфи в Тотнесе Джон Уоткинсон в 1964 г., Koгдa он решил оставить мелкое судостроение и заняться сельским хозяйством на своей ферме в Дартмуте близ местечка Дрэскомб.

 Но полностью распрощаться с морем Джон не мoг и вскоре стал подумывать о постройке собственной лодки для морских прогулок и рыболовства (кстати, сейчас Уоткинсон, как он сообщил в своем письме в редакцию, снова вернулся на воду он работает капитаном речной гaвaни в Плимуте).

 Будущее судно должно было быть вместительным  на прогулки в море хотела выходить вся семья Уоткинсонов -  остойчивым и мореходным, легким в управлении, иметь сравнительно небольшой вес и размеры для тoгo, чтобы eгo можно было перевозить на трейлере за легковым автомобилем.

 Кроме тoгo, Джон хотел, чтобы лодка была ходкой под парусами и развивала достaточную скорость с подвесным мотором, чтобы преодолеть течение реки Дарт. В 1965 г. «Дрэскомб Логгер», как назвал свое детище конструктор, был спущен на воду Дарта и успешно прошел испытания в плаваниях по eгo эстуарию (устью, подверженному сильным морским приливо – отливным течениям) и в близлежащих морских заливах Южной Англии.

 Уоткинсон не рассчитывал запускать проект в серийное производство, поэтому корпус был деревянной конструкции. Обводы напоминали одну нз разновидностей знаменитых дори, использовавшихся в прошлом на промыслах трески в открытом океане, но днище в корме было уширено для тoгo, чтобы получить достаточную опорную поверхность для плавания с подвесным мотором в переходном к глиссированию режиме.


 Кроме тoгo, увеличенная площадь ватерлинии была необходима и для обеспечения остойчивости при плавании под парусами. Корпус длиной 5,72 м и шириной 1,9 м обшит полосами водостойкой 9 - миллиметровой фанеры, по 4 пояса на каждом борту, так что по внешнему виду больше напоминает круглошпангоутный, чем многоскулый.

 Внутри по всему периметру корпуса закреплены широкие продольные банки сиденья, придающие конструкции особую жесткость в сочетании с несколькими шпангоутами, также вырезанными из водостойкой фанеры. Эти банки очень удобны для откренивания судна под парусами, за спинами пассажиров вceгдa возвышается своеобразный фальшборт, усиливая впечатление пребывания на большом судне.

 В бортах на уровне сидений проделаны отверстия  шпигаты для слива воды за борт, так что если бы «Логгер» накрыло волной или пришлось ставить eгo на ровный киль после опрокидывания, фальшборты вceгдa остаются над водой. Пространство под банками заполнялось блоками пенопласта, обеспечивающими непотопляемость в подобных случаях.

 Благодаря такой планировке в кокпите остается достаточно места для размещения партии, отправляющейся на прогулку, и необходимого снаряжения для путешествия. Лодка снабжалась тяжелым швертом, вырезанным из 13 - миллиметровoгo стальноrо листа. Шверт весил около 55 кг. и в опущенном состоянии, когдa осадка увеличивалась до 1,22 м, заметно повышал остойчивость судна.

 Из стального же листа, но толщиной 4 мм, было вырезано перо руля, которое приваривалось к баллеру и, так же как и шверт, опускалось в отдельный колодец. На мелководье руль можно было поднять и управлять лодкой с помощью рулевого весла, для котopoгo было предусмотрено специальное гнездо в транце. Осадка в этом случае не превышала 0,26 м.

Третий колодец был сделан у транца для подвecнoгo мотора. Двигатель таким образом полностью располагался внутри корпуса и был хорошо защищен от повреждений и заливания волной, набегающей с кормы. В случае поломки мотора в море eгo удобно было ремонтировать, не свешиваясь за транец, а при постановке парусов мотор откидывался так, что гребной винт располагался полностью над водой.

Лодка была оснащена треугольными стакселем, бизанью и рейковым гpoтoм общей площадью 12,26 м 2 . Paнгoут сплошного сечения склеен из реек, причем бизань-мачта не имела стоячего такелажа (площадь бизани вceгo 2,04 м 2 ), а гpoт - мачта раскреплялась штагом и парой вант.

 Такое «полуторамачтовое» вооружение очень удобно при ловле рыбы на дорожку: под стакселем (3,34 м 2 ) и бизанью лодка идет круто к ветру с небольшой скоростью, может устойчиво лежать в дрейфе. Бизань оказывается полезной также при плавании под мотором и при стоянке на якоре, когдa важно обеспечить стабильное положение лодки носом против ветра и волны, уменьшить бортовую качку.


Паруса не имели гиков, что упрощало управление ими не совсем опытному экипжу. При поворотах не нужно ,опасаться, что кого - нибудь ударит гиком по голове. Не так страшны становятся и случайные повороты на курсе фордевинд: если паруса с гиком перебрасывает резко, с динамическим рывком, передающимся на paнгoут и такелаж и нередко сопровождающимся опрокидыванием лодки, то парус со свободной нижней шкаториной переходит с борта на борт гораздо спокойнее.

 Это знакомо каждому яхтсмену, кому приходилось в шторм менять гpoт на трисель. Гpот и бизань передними шкатаринами пришнуровывались к мачтам и при уборке наворачивались на мачты. Стаксель также снабжался устройством для закручивания вокpyг штага.  Для тoгo чтобы начать движение под парусами, достаточно потянуть за шкот стакселя, освободить парусину на обеих мачтах  и судно готoвo набрать ход.

 Не более трех минут занимала и операция по уборке парусов. Можно было даже совсем снять мачты с накрученными на них парусами и уложить в лодке. Шкот бизани проводился на кормовой выстрел. «Дрэскомб Логгер» оказался идеальной семейной лодкой  дневным крейсером для плавания в бурных прибрежых водах Девона.

 Она была очень остойчивой. При внезапных шквалах «Логгер» кренился только до уровня шпигатов в бортах, дальше крен не увеличивался даже при усилении ветра. Сказывалась большая ширина корпуса и тяжелый шверт, а также низкая парусность. С 6-сильным подвесным мотором лодка развивала скорость 5,5 уз; достаточно легка она оказалась и при ходе на веслах, особенно если на каждое весло садилось по человеку.

Бывшие компаньоны Уоткинсона по верфи, не раз гостившие у нeгo и совершившие ряд прогулок на «Логгере», настолько пришли в востopг от качеств этого суденышка, что уговорили Джона передать им чертежи для постройки нескольких лодок на верфи. Первый промышленный образец «Дрэскомб Логгера» (также с фанерной обшивкой) появился на ежегодной выставке яхт и катеров в Лондоне в январе 1968 г.

 Не прошло и получаса с момента открытия выставки, как «Логгер» был продан, а представитель фирмы едва успевал оформлять новые заказы заинтересованных посетителей.

 Уже один только характерный вид этой лодки с большой седловатостью линии борта, развалом бортов по всей длине, практичной оснасткой с низкими широкими парусами многoe говорил опытному морскому глазу и сулил отличное поведение судна в море.

«Дрэскомб Логгер» покупали и для семейных прогулок и для дальних морских путешествий. Первое из них совершил Ян Бринкворт, в1968 - 1969 гг. крейсировавший на «Логгере» в Эгейском море между островами греческого архипелага.

 А в апреле 1969 г. такой же фанерный «Логгер», управляемый двумя англичанами  Д. Пайлом и Д. Кэрриком   вышел из гавани Чичестера (близ Портсмута) в фантастический и, казалось бы, невыполнимый для подобной лодки вояж, конечной целью котopoгo был австралийский порт Дарвин.

 Но Пайл не был новичком в море: он rготовился принять старт в Трансатлантической гонкe яхтсменов-одиночек и даже совершил требуемое правилами квалификационное плавание протяженностью в 500 миль на маленькой яхте. Он выбрал «Дрэскомб Логгeр» с пониманием всех возможностей этого суденышка и проблем подобного путешествия.

Путешественники пересекли Ла - Манш, по Сене поднялись до Парижа, затем по системе каналов пересекли всю Францию до Марселя. В Средиземном море они прошли 150 миль через неспокойный генуэзский залив, не заходя в порты, причем 100 миль их «Логгер» прошел под парусами за 19 часов. 

Средняя скорость  5,3 уз -  превосходная цифра для лодки тaкoгo размера! Далее Пайл и Кэррик поплыли вдоль западного побережья Италии, обогнули «каблук итальянского caпoгa», пересекли пролив Отранто и через Коринфский канал попали в Афины. 

После небольшого отдыха они покинули греческую столицу ", перебираясь от острова к острову, пошли через Эгейское море. Во время oднoгo из переходов «Логгер» попал в сильный шторм, был поломан румпель, и несколько часов Пайл добирался до о. Калимнос, управляя лодкой с помощью работающего мотора.


От турецкого гopoдa Мерсина до Мосула на реке Тигр «Логгер» был доставлен по суше, сначала на трaкторе, затем по железной дopoгe. Отсюда начался стремительный сплав по течению через перекаты и пороги Тигра до выхода в Персидский залив. Здесь путешественникам пришлось зайти на о. Бахрейн и в местном яхт - клубе отремонтировать корпус, поврежденный при перевозке по суше.

В конце октября Пайл и Кэррик вышли В Аравийское море и, нaвepстывая упущенное время, совершили безостановочное плавание протяженностью в 900 миль вдоль берегов Пакистана. Но войти в намеченный график путешествия не удалось и, прибыв 22 ноября в Бомбей, они решают пересечь Бенгальский залив на палубе теплохода.

 В Порт Диксоне «Логгер» снова спущен на воду и продолжает свой путь на юг. Новый год Пайл и Кэррик встречают в Сингaпype, а 2 апреля, почти через гoд после отплытия из Англии, «Дрэскомб Логгер» швартуется у стенки австралийского порта Дарвин.

Это плавание, прошедшее без сколько-нибудь серьезных аварий в море, несмотря на порой весьма суровые обстоятельства, считается одним из выдающихся примеров путешествий на малых открытых лодках. Eгo успех и книга, выпущенная позже Пайлом, во мнoгoм способствовали популярности «Логгеров».

 Уже в 1969 г. производство деревянныx лодок не могло удовлетворить расширившегося спроса, и фирма «Хон нор Мэрин» начала серийное стронтельство «Логгеров» из стеклопластика.

Обводы и общая компоновка пластмассового корпуса полностью сохранились такими же, как и на первой лодке Уоткинсона. Были остaвлены характерная «клинкерная» обшивка с четырьмя поясьями на каждом борту. Кромки поясьев обеспечивали необходимую жесткость тонкой пластмассовой обшивке, кроме тoгo, они являются прекрасными брызгоотбойниками.

 Вся внутренняя «начинка» корпуса  продольные банки, стенки рундуков, колодец подвесного мотора, участки палубы в носу и корме  формуется также из стеклопластика как одно целое. Обе части соединяются по верхней кромке борта и оформляются здесь деревянным лакированным планширем и привальным брусом. 

Все лицевые поверхности корпуса, изготовленные в полированных матрицах, получаются глянцевыми, и покупатель может увидеть грубую поверхность стеклопластика, только подняв пайолы или открыв крышки рундучков по бортам. Деревянный фалькиль, снабженный металлической оковкой, защитил наружную поверхность днища от истирания при вытаскивании лодки на песок.

 Благодаря стеклопластику лодка стала еще более привлекательной и практичной, ее легко содержать в чистоте, а для подготовки к навигации не требуется многo времени. В 1970 r. Уоткинсон предлагает увеличенный до 6,63 м вариант «Дрэскомба»  пластмассовый «Лонг - бот» (Длинная лодка»). 

Обводы и компоновка новой лодки идентичны «Логгеру», но благодаря большим размерам "Лонгбот» обладает большей вместимостью. Лодка особенно удобна для гpупповoгo обучения молодых яхтсменов морской практике и начальному курсу искусства плавания под парусами.

 Она снабжается парой или даже тремя съемными поперечными банками, сидя на которых шесть юных гребцов мoгут сообщить «Лонгботу» хорошую скорость. Тремя годами позже Джеффри Стюарт выбирает эту лодку для своeгo плавания через Атлантику.

 Следуя по пути Пайла и Кэррика, Стюарт пересекает Францию и выходит в Средиземное море, а затем от Гибралтара начинает свой 59-дневный переход через океан до о. Ямайка, протяженностью 1000 миль. Как и другие путешествия на «Дрэскомбах», трансатлантический переход завершается успешно.

Учитывая интерес, проявленный любителями дальних путешествии к «Дрэскомбам», В 1973 с. фирма демонстрирует на Лондонской выставке новую модификацию  «Лонгбот - Крейсер», снабженную в носовой части небольшой пластмассовой pyбочкой - убежищем.

 Здесь на левом борту разместилась полноразмерная койка, с правосо борта  портативный камбуз и место для переносносо туалета. Грот-мачта встала в стaндерс, закрепленный на крыше рубки, а грот снабдили гиком -  вследствие слишком высокого  положения нижней шкаторины трудно получить прав ильную тягу шкота у паруса со свободной шкаториной.

 К лодке придается съемный тент, которым на стоянке можно закрыть кормовую часть кокпита и получить дополнительную «каюту» для 3 - 4 членов экипажа. Чтобы сохранить остойчивость «Крейсера» такой же, как и у открытого варианта лодки, при шлось урезать площадь парусности на 2 м2 .


 Фалы грота и стакселя проведены к кормовому обрезу крыши рубки, так что при необходимости можно убрать паруса не выходя из кокпита.
Новый вариант популярной лодки пользовался настолько большим успехом у посетителей выставки, что администрация сочла необходимым отметить ее конструктора и строителей специальной наградой.

Флотилия «Дрэскомбов» стала расширяться не только в сторону лодок больших размерений, но появились и более компактные и дешевые модели, в принципе сохраняющие все положительные качества «Дрэскомб Логгера». «Дэббер», к примеру, имеет корпус на метр короче и весит на 135 кг. меньше, он особенно удобен для плавания в одиночку или вдвоем, достаточно мореходен и комфортабелен.

 Небольшие размеры и вес лодки позволяют вытаскивать ее на берег в случае внезапного ухудшения погоды. Обводы «Дэббера» Уоткинсон скопировал со старинных прибойных лодок, которые обычно стояли на песчаном пляже и сталкивались в воду для выхода на промысел.

 Характерными для таких лодок были почти одинаковые нос и корма, что гарантировало от зарыскивания судна на крутой прибойной волне при подходе к берегу. Кроме того, не нужно было разворачивать лодку носом в море при отходе. Килевая линия на таких судах делалась почти прямой для лучшей устойчивости на курсе.

Конструктор модернизировал лишь надводную часть корпуса, сделав в корме V-образный транец, необходимый для размещения подвесного мотора в колодце. Устройство лодки внутри идентично «Логгеру», так же как и «полуторамачтовая» оснастка.

 Правда, для размещения широких парусов короткого корпуса оказалось недостаточно бизань-мачту пришлось установить у самого транца, а галсовый угол стакселя закрепить на бушприте. Рейковый грот в еще большей степени придал этому маленькому cyденышку сходство с «настоящим» парусником прошлого века, на которых промышляли треску и макрель в Северном море.

 «Дрэскомб Дэббер» оказался идеально сбалансированным судном под парусами. Для управления достаточен небольшой деревянный руль, навешенныи на транец, лодка прекрасно лавирует под одним гpoтом площадью 7,71 м 2 , и под стакселем (1,95 м 2 ), работающим в паре с бизанью (1,3 м 2 ). 

Колодец для подвесного мотора мощностью 2 -  4 л. с. смещен на левый борт от диаметральной плоскости лодки (благодаря этому устраняется влияние корпуса на работу гребноrо винта). Также на левый борт немного сдвинута и бизань - мачта, чтобы не мешать управлению лодкой с помощью прямого румпеля. При плавании под одним гротом бушприт и кормовой выстрел можно снять и уложить на палубе так меньше шансов «протараниты» какую - нибудь подвернувшуюся  лодку или набережную при швартовке.

Если 5,7 и 6,6-метровые модели привлекли путешественников и широко используются для семейного отдыха, то «Дэбберы» больше полюбились рыбакам, выходящим на лов на прибрежные отмели. Многие из них желали бы иметь подобное мореходное и сравнительно легкое суденышко, снабженное экономичным четырехтактным бензиновым двиrателем или даже дизелем.

 И в 1973 г. появляется «Дрэскомб Лонч» -  чисто моторная модификация «Дэббера». На нем стоит одноцилиндровый двигатель «Ватермот» с воздушным охлаждением, мощностью 7,0 л. с. с приводом на гребной винт регулируемоrо шага.

 Благодаря редуктору, понижающему число оборотов на гребном валу в 4 раза (до 875 об/мин), на лодке можно поставить винт большого диаметра, дающий хороший упор при сравнительно малой скорости вращения. Этот 360-миллиметровый винт разместился в вырезе дейдвуда, надежно защищающего его от повреждений при плавании на мелководье (ocaдка лодки возросла до 0,43 м).


 Конструкторы предусмотрели также дополнительную защиту от брызг в виде легкого нейлонового тента, который может быть поставлен перед двигателем.
И, наконец, последняя модель «Дрэскомбов»  «Драйвер» была получе на в 1973 с. путем трансформации корпуса «Лонча» до длины 5,5 м и установки на новой лодке двух мачт с общей парусностью 11,92 м 2 . 

Получился очень компактный моторный парусник с примерно равными ходовыми качествами под парусами и под мотором (все тем же «Ватермотом» с ВРШ). Кормовая часть корпуса не претерпела изменений по сравнению с «Лончем, но для того чтобы обеспечить дополнительное боковое сопротивление при плавании под парусами, вместе с обшивкой корпуса отформованы два скуловых киля.

 Попутно лодка получила новое свойство  устойчиво вставать на грунт при отливе, что имеет немаловажное значение для большинства необорудованных стоянок на английском побережье. «Дрэскомб Драйвер» оснащен рейковым гротом с сильно наклоненной назад мачтой и со свободной нижней шкаториной: оснастка позволяет управлять парусами в одиночку.

 Разумеется, лавировочные качества и остойчивость «Драйвера» ниже, чем у «Логгера» или «Лонгбота»  ведь на нем нет шверта. Но это лодка для тех, кто не любит утомительной лавировки предпочитает использовать только свежие попутные ветры.

Такова флотилия «Дрэскомбов» надежных мореходных судов, воплотивших в себе лучшие качества традиционных лодок прошлого. Стеклопластик, терилен и нержавеющая сталь дали им второе рождение и обеспечили конкурентоспособность на рынке наравне с самыми современными мотолодками и катерами.

Д. Антонов.

Источник:  «Катера и Яхты»,  №66.


Related Posts Plugin for WordPress, Blogger...