Показаны сообщения с ярлыком матрица. Показать все сообщения

четверг, 3 ноября 2011 г.

Новые технологии - гелькоуты фирмы «NESTE Chemicels».


Каждый, кто строит и эксплуатирует пластмассовые суда, знает, какую важную роль играет правильный выбор наружного покрытия. Оно должно защищать конструкции от воздействия воды, атмосферы и ультрафиолета, создавать глянцевую декоративную поверхность, иметь хорошую адгезию с последующим ламинатом. Всем этим требованиям удовлетворяет специальное защитно декоративное покрытие — гелькоут.

На сегодня Neste Chemicals производит следующие основные типы гелькоутов:

— GE ххххх S(H) — самый распространенный гелькоут, выпускаемый в вариантах для нанесения распылением (S) и при помощи кисти и валика (Н) (ххххх — цвет по каталогу):

— GN xxxxx S — Maxguard для изделий, подвергающихся повышенному воздействию ультрафиолета и воды; отличается повышенной твердостью и термостойкостью;

— GM xxxxx S — с эффектом “Металлик” (цвета определяются по отдельному каталогу);

— GF xxxxx S(H) — для изделий с повышенными требованиями по пожаростойкости;

— GS75400 S(H) — зеленый;

— GS75200 S(H) — черный — для изготовления оснастки; характеризуется повышенной твердостью, термостойкостью, стойкостью к растрескиванию и помутнению, что позволяет увеличить срок эксплуатации оснастки;

— Топкоуты ТМ ххххх S(H) — для создания сухой твердой грязеводоотталкивающей внутренней поверхности ламината, препятствующей остаточной эмиссии стирола из ламината в окружающую среду.

Maxguard NP — это новый шаг в достижении качества без урона для окружающей среды. По мнению журнала “Reinforced Plastics Magazine” (Лондон) MaxguardNP признан в 1999 году самым перспективным гелькоутом для индустрии стеклопластика.


Новый гелькоут Maxguard NP призван уменьшить количество выбросов стирола в атмосферу без ухудшения основных свойств гелькоута. Подсчитано, что эмиссия стирола при напылении гелькоута составляет около 1/3 общей эмиссии в целом.

 Оригинальная технология Neste Polyester хорошо сочетает стирол с уникальным ненасыщенным полиэфиром, что позволило создать гелькоут с содержанием стирола меньше 30%. Улучшена тиксотропная система, благодаря чему получился легко напыляемый гелькоут.

 Поскольку стирол — один из главных виновников пожелтения и усадки, применение Maxguard NP позволяет получать более качественную глянцевую поверхность. Усадка снижена на 20 30%.

Тесты, проведенные независимой лабораторией в Финляндии, и результаты промышленных испытаний в цехе показали, что суммарная эмиссия стирола при использовании Maxguard NP на 50% меньше, чем стандартного гелькоута, что позволяет сократить концентрацию стирола на рабочем месте и расходы на вентиляцию.

 Важно отметить и лучшую, чем у стандартных гелькоутов, адгезию к ламинату (даже после 3 дневной выдержки перед ламинированием), хорошую саморастекаемость и высвобождение воздуха.

При нанесении гелькоута напылением важно правильно выбрать оборудование, которое обеспечит максимальный перенос материала на матрицу и сократит загрязнение рабочего места. Фирма “Композит” предлагает ряд специальных распылителей.


При напылении небольших поверхностей с незначительной интенсивностью работы хорошо себя зарекомендовали распылители G100 и G200. Их особенностью является то, что гелькоут вытекает самотеком: воздух проходит через сопло, устроенное в виде инжектора, вытягивает гелькоут и формирует направленную струю.

Это снижает аэрозольный эффект, уменьшает “отскок ” материала от формы. Различие между G100 и G200 заключается в том, что G200 имеет дополнительную емкость для ПМЭК.

Для напыления значительных поверхностей целесообразно использовать установки фирмы “Glas Craft” (США). Самая популярная из них — 3WPG. Установка сама дозирует заранее установленное процентное соотношение ПМЭК. 

Смешение ПМЭК с гелькоутом происходит непосредственно за соплом распылителя, что предотвращает полимеризацию гелькоута в шлангах или установке. Подача гелькоута гидравлическим насосом предотвращает попадание в гелькоут лишнего воздуха.

 Характерной особенностью установки является организация “воздушного тоннеля” вокруг струи смолы и ПМЭК, что уменьшает аэрозольный эффект и способствует максимальному переносу гелькоута на матрицу.

Источник:  «Катера и Яхты»,  №171.

вторник, 1 ноября 2011 г.

Современное пластиковое судостроение. Часть 3.


Развитие современных технологий и совершенствование качества смол позволило технологам реализовать давнюю мечту производственников: механизировать процесс пропитки ламината, исключив (или существенно уменьшив) применение ручного труда при выполнении этой операции.

 Еще одной важной задачей фактически с самого момента зарождения стеклопластикового судостроения была необходимость обеспечить идентичность качества изделий, сделав ее как можно менее зависящей от качества рабочей силы. Так стали появляться различные технологии усовершенствования пропитки ламината смолой и его формования.

Современные методы формования .

С самого начала применения волокнистых термореактивных пластиков в промышленности (в судостроении это произошло ровно 50 лет назад, так что данный цикл статей, по замыслу автора, как раз и предназначен для того, чтобы оценить развитие технологий работы с пластиком за эти годы), инженеры и технологи задумывались о том, как усовершенствовать процесс формовки изделий.

Высокая доля ручного труда и отсутствие строгой повторяемости (особенно весовой) при производстве серийных деталей оказались серьезными факторами, сдерживающими массовое применение стекловолоконных материалов при выпуске крупномасштабных партий продукции.

 Собственно говоря, именно этим обстоятельством и объясняется тот факт, что малое судостроение стало, по сути, пионером в освоении этих типов материалов и лидером в области новейших технологий работы с ними.

 Поскольку при производстве яхт (особенно – крупных) не так важно отсутствие точной весовой идентичности деталей, а высокая доля ручного труда при формовании корпусов тоже не очень критична при производстве нескольких десятков лодок в год (особенно парусных), где неавтоматизированных процессов в любом случае более чем хватает.

SMC.

Однако время шло, достоинства стеклопластика заметили в других областях промышленности (например, в автомобилестроении), где с указанными выше недостатками мириться было нельзя. Да и производство стеклопластиковых судов стало предъявлять все новые и новые требования как в плане снижения себестоимости, так и в части уменьшения эмиссионных выбросов при производстве.

 Ученые головы задумались  и в конце 60-х гг. прошлого века родили первый частично автоматизированный процесс формовки деталей из волокнистых пластиков, названный SMC (sheet molding compound). Суть новой технологии заключалась в следующем: разогретая примерно до 180–190° С массивная стальная матрица заполнялась заранее подготовленной смесью связующего, отвердителя (и при необходимости какого-нибудь заполнителя), к которой добавлялся армирующий материал.

 После этого матрица закрывалась разогретым до той же температуры пуансоном с давлением порядка 15–18 МПа и выдерживалась в таком состоянии несколько минут. После разъема из матрицы вынималась готовая деталь, имеющая отличный внешний вид, гарантированное качество и требующая минимум дополнительной обработки. 

Помимо этого новый метод обеспечивал и высокую весовую повторяемость деталей, поскольку смешивание и дозирование связующего состава могло быть автоматизировано, равно как и подача армирующего материала (частично).
Создание этой технологии было большим шагом вперед, оказавшимся, однако, совершенно непригодным для пластикового судостроения.


 Значительные капиталовложения, необходимые для изготовления сложных по форме стальных матриц, вкупе с требованием применения мощного пресса могли окупиться лишь при годовом выпуске многих тысяч единиц продукции. Эта технология восхитила автомобилестроителей, но разочаровала специалистов яхтенных верфей.

 Процесс SMC нашел широкое применение в автомобилестроении (одна из самых известных деталей, изготавливаемых по этой технологии – пластиковая поперечная рессора подвески автомобиля «Chevrolet Corvette»), а также в некоторых других областях промышленности. Для яхтостроения же требовались иные процессы.

Вакуумирование.

Параллельно с этим в пластиковом судостроении активно развивалось применение вакуумных методик формования.

 Строго говоря, эту технологию формования в его изначальном виде следует отнести к ручной формовке пластика, поскольку пропитка ламината смолой здесь производится вручную (за исключением применения препрегов) и лишь на следующей стадии применяется вакуумная «наволочка», эффективно отжимающая избыток смолы из ламината и минимизирующая вероятность возникновения пузырей и непроклеев.

 Вакуумирование было сравнительно недорогим (не требовалось практически никакого дорогостоящего оборудования), эффективным и несложным способом обеспечить высокую весовую идентичность формуемых деталей и их высокое качество.

 Для сравнительно небольших верфей, не готовых к широкомасштабным инвестициям в современные технологии, вакуумирование до сих пор остается одним из самых простых средств, способных повысить качество судов.
При вакуумном обжатии формуемого ламината на его поверхность оказывается избыточное давление, теоретически (в пределе) равное атмосферному (101.3 кПа). 

На практике же такой величины достичь, разумеется, не удается – при современном оборудовании реальнее говорить об избыточном давлении порядка 70–80 кПа. Существует две основные разновидности формования с использованием вакуума. Первый из них («сухое» формование) осуществляется, когда верхний слой выклеиваемого композита является сухим, т.е. свободен от связующего.

 Сегодня такой способ применяется только тогда, когда верхним слоем ламинируемой детали является наполнитель – пенопласт, фанера или что-то иное. Во всех остальных случаях рекомендуется применять «мокрое» формование, поскольку оно имеет заметные преимущества. В этом случае верхняя поверхность ламината, обращенная к вакуумному мешку, покрыта связующим.

 При данной технологии из ламината хорошо удаляются излишки смолы, за счет чего весовое отношение «смола/ткань» становится более выгодным (у ряда фирм оно стремится к величине 30/70, порой доходя до рекордных 25/75), что делает формуемую деталь легче.

 Помимо этого при таком методе из ламината эффективно уходят пузырьки воздуха, а плотный прижим слоев друг к другу исключает их «ерзание» относительно друг друга внутри ламината при сильных знакопеременных нагрузках. Эта же технология применяется и при работе с препрегами (собственно говоря, сегодня она – единственная, которая пригодна для работы с ними).

Следует отметить, что применение вакуумного метода формования оказывает серьезную механическую нагрузку на матрицу, особенно негативно это воздействие сказывается на матрицах с сильно вогнутой формой – как раз тех, в которых формуют секции корпусов.


 В силу этого ряд фирм (в том числе широко известных) традиционно выполняет ламинирование секций корпусов вручную и только для секций палуб применяется вакуумное формование или еще более современные процессы наподобие инжекционных или инфузионных. 

В среднем рекомендуется иметь одну вакуумную «соску» на 1–2 м2  поверхности при «мокром» формовании, для «сухого» формования цифры (особенно при большой площади поверхности) могут быть заметно ниже.

Препреги.

Препреги (сокращение от английского слова «preimpregnated», что означает предварительно пропитанный) представляют собой выпускаемые на специализированных фабриках заранее пропитанные смолой (как правило эпоксидной, но встречаются и варианты с фенольными смолами) листы и рулоны стекло- или углеткани.

 Они появились как следствие одного из требований судостроителей (а чуть позднее – и ракетчиков): иметь постоянно стабильный уровень весового соотношения «ткань/смола».

 Еще одной причиной их появления стали довольно жесткие требования по охране труда: эпоксидная смола – весьма токсичный материал, и продолжительная работа с ней в «ручном» режиме (т.е. при ручной пропитке ламината смолой) весьма неблагоприятна для здоровья персонала.

 На специализированных же фабриках обработка ткани смолой с заранее добавленными туда отвердителем и катализатором ведется в режиме, не требующем контакта работников с токсичным связующим.

Наряду с этими очевидными достоинствами у препрегов есть и существенные недостатки. Один из них – это не самое благоприятное весовое соотношение смолы и ткани, составляющее примерно 45:55. Как видим, весовая доля стеклоткани здесь ниже, чем при использовании вакуумирования формуемого ламината. 

Вторым недостатком является необходимость хранить готовые препреги (до момента их использования в производстве) исключительно в холодильных камерах, что повышает производственные затраты.

 Далее, чтобы после выкладки в матрице полотнищ препрегов запустить процесс полимеризации смолы, содержащейся в них (его дополнительно сдерживают специальные ингибиторы), смолу надо нагреть, «запекая» корпус лодки в печи или некоем ее подобии (что производственных расходов тоже не сокращает).

 Ну и наконец нельзя не сказать о том, что при нарушении норм хранения препрегов содержащееся в них связующее (сложный комплекс, включающий в себя эпоксидную смолу, отвердитель, ингибитор, предотвращающий реакцию отверждения смолы при низкой и комнатной температуре, и катализатор, наоборот, инициирующий запуск процесса полимеризации при нагреве) может деградировать и резко потерять свои качества.

 К сожалению, способов оперативно проверить на месте пригодность препрегов не существует, и в процессе производства подобную потерю качества основного конструкционного материала попросту не обнаружить.

Все это вместе взятое осложняет использование препрегов. До сравнительно недавнего времени они применялись лишь при строительстве уникальных судов, наподобие кубковых яхт IACC и океанских гоночных яхт. Однако с началом нового тысячелетия они пошли в сравнительно массовое использование.

 Во многом, за счет того, что удалось решить ряд технологических проблем, серьезно затруднявших применение препрегов: например, увеличения объема и/или коробления пенопластов, используемых в качестве наполнителей в сэндвичевых конструкциях.


 Существует также опасность химического разложения пенопласта -наполнителя под воздействием горячих паров смолы при «запекании» корпуса, поскольку находящаяся в гелеобразном, полузастывшем состоянии смола при нагреве корпуса меняет фазовое состояние (еще до начала полимеризации), превращаясь в довольно текучую и летучую жидкость.

 Поэтому серьезные изготовители конструкционных материалов составляют таблицы их совместимости в различных комбинациях и пренебрегать ими ни в коем случае нельзя (кстати, многие изготовители препрегов очень рекомендуют в процессе укладки отделять наполнитель от препрега специальными клеющими пленками с особо высокой адгезией).

 Одним из пионеров широкого применения эпоксидных углетканых препрегов стала словенская верфь «Shipman», опробовавшая применение этой технологии на яхте «Shipman 50» («КиЯ» № 191).

 Затем это знамя подхватили фирмы среднего и массового сегмента: например, германская «HanseYachts AG», выпускающая широкий ассортимент яхт в варианте с эпоксидными корпусами, сделанными из препрегов («КиЯ» № 209).

Специалисты малого судостроения ожидают, что в ближайшие несколько лет практика применения препрегов серьезно расширится. И одной из причин ее этого станет отнюдь не только высокое качество получающихся таким образом корпусов, а требования «зеленых» к чистоте производственных процессов. 

Работа с препрегами на судоверфи означает практически нулевой (в сравнении с ручной пропиткой) выброс вредных веществ в атмосферу, а также отсутствие необходимости размещать на предприятии мощную фильтровентиляционную установку, стоящую немалые деньги.

 На многих крупных современных европейских верфях единые централизованные ФВУ представляют собой сложную разветвленную систему воздуховодов, оснащенных большим количеством фильтров, вкупе с весьма высокой трубой, обеспечивающей выброс очищенного воздуха в окружающую атмосферу на высоте не менее 25 м.

 По оценке владельцев ряда подобных предприятий, стоимость подобного рода систем может доходить до 20–25% полной стоимости всего предприятия.

 Несмотря на это, строгие европейские нормы в любом случае запрещают размещение верфей, работающих с жидкими смолами, в пределах городской черты, требуя их выноса за пределы населенных пунктов (например, британская компания «Northshore Marine», строящая яхты «Southerly», по этой причине вынуждена ламинировать корпуса на производственном участке, находящемся в часе езды от основного сборочного цеха верфи).

 В то же самое время судоверфь, работающая исключительно с препрегами может (исходя из санитарных соображений) располагаться даже в черте города (как, например, британская же компания «Green Marine» в Лимингтоне).

Но и препреги сегодня уже не являются самыми совершенными технологиями работы с волокнистыми термореактивными материалами. Умы многих ведущих специалистов заняты  разработкой новейших процессов пропитывания тканей смолами: инжекционными, инфузионными и – вершина технологических достижений! – процессами с закрытой матрицей, довольно часто именуемыми RTM-процессами.

 В работы по их созданию включены ведущие научные учреждения мира – так, например, одна из разновидностей RTM-технологий разработана в знаменитом Массачусетском технологическом институте, в честь чего и получила наименование RTM MIT.

Артур Гороховский.

Источник:  «Катера и Яхты»,  № 219.

вторник, 11 октября 2011 г.

Эффективность применения метода RTM в судостроении.


“В связи с тем, что судовая конструкция из стеклопластика создается одновременно с изготовлением самого материала, многие ее свойства и прежде всего прочность зависят от качества работы в гораздо большей степени, чем в металлическом или деревянном судостроении. Поэтому применение стеклопластиков при постройке судов требует особо тщательной подготовки и организации производства” .
И. М. Альшиц. Полиэфирные стеклопластики в судостроении, Л., 1964.

Прошло уже более сорока лет после написания этих слов, и сколько бы еще не прошло, но подготовка и организация производства будут оставаться решающими факторами для выпуска качественной продукции.

 За это время на международном рынке появилось сырье с новыми технологическими свойствами и новое оборудование, позволяющие внедрять технологии, которые отвечают всем требованиям современного производства высококачественного продукта.

 Большая часть мировых лидеров современного судостроения используют при постройке катеров и яхт технологию Resin Transfer Moulding (RTM) в том или ином ее виде.

 Основной принцип этой технологии состоит в перемещении смолы, катализированной на входе, в закрытую форму, предварительно оснащенную  “сухими”, аккуратно расположенными армирующими материалами (с различными “усилениями”).


Технология RTM позволяет:
• механизировать производство, уменьшив случайный характер вмешательства человека и, таким образом, обеспечив постоянство качества;

• лучше контролировать количество используемого сырья;

• сократить и контролировать рабочее время;

• снизить отрицательное влияние используемого сырья на окружающую среду;

• улучшить условия труда, которые при традиционных методах переработки являются вредными;

• установить более “реалистичный” уровень инвестиций, учитывая большой спрос;

• организовать промышленное производство в течение короткого периода, ограничив текучесть рабочей силы;

• выпускать продукт с высокими механическими характеристиками и отличным внешним видом.   В зависимости от серийности выпускаемого продукта современный RTM-процесс делится на четыре типа:

• вакуумная инжекция (один-два съема в смену);

• RTM-эконом, или RTM-light  (один-четыре съема в смену);

• RTM-стандарт (четыре—восемь съемов в смену);

• RTM-плюс (восемь—шестнадцать съемов в смену).

В современном судостроении в зависимости от назначения конструкции и геометрии детали в основном применяются три первых метода и значительно реже — RTM-плюс, как предназначенный только для изготовления мелких деталей судостроительного назначения.

Попытаемся проанализировать и понять, в чем разница между этими методами и какие плюсы может получить отечественный строитель катеров и яхт в случае внедрения этих методов на своем производстве.

 В нашем случае не стоит акцентировать внимание на количестве съемов в смену с оснастки, так как тот или другой метод выбирается еще и по критерию прочности готовых изделий, а это для судостроения более важный показатель.


Вакуумная инжекция.
Матрица применяется той же конструкции,  что и при контактном формовании. Единственное требование — наличие отбортовки по всему периметру матрицы с шириной полки не менее 120 мм (рис. 1).

В качестве пуансона используют светопрозрачную пленку, имеющую хорошую химическую стойкость к стиролу (полиэфирным связующим). Пленка должна быть без внутренних дефектов и раковин, через которые возможен подсос воздуха во время изготовления детали. В качестве такой пленки применяют полиэтилентерефталат (лавсан).

 В качестве смолопроводящих каналов могут служить трубки из твердого ПВХ с внутренним диаметром 7–16 мм со спиралевидной нарезкой. При растягивании этой трубки образуются зазоры между гранями, через которые смола под воздействием вакуума попадает в слои армирующего материала.

 Диаметр трубки определяется опытным путем, исходя из площади и геометрии детали, технологических параметров процесса и характеристик связующего.
Для реализации процесса необходимо иметь вакуумный насос (марка не имеет значения) или вакуумный пост с регулируемой производительностью (очень важно при изготовлении больших деталей) и вакуумом не ниже –0.6... –0.9 кПа.

Для скрепления пленки с матрицей применяют ленточный герметик как отечественного, так и импортного производства.  Для ускорения процесса формования можно использовать обычный нагнетатель, в который заливается катализированная смола.

 Нагнетатель несложно изготовить самим с нужным объемом или приобрести такой, который применяется для обычных красок. В этом случае рекомендуется в крышку нагнетателя установить систему вакуумной откачки. Она понадобится для очистки подающих шлангов от оставшейся катализированной смолы после завершения процесса формования.


Как видно из представленной схемы, для того чтобы перейти от контактного процесса к вакуумному инжектированию, больших капиталовложений не требуется. Практика западных производителей показывает, что два человека в течение смены таким методом формуют корпус пятиметрового катера и ряд мелких деталей для него вместе с продольно-поперечным набором или сэндвич-наполнителем.

На первый взгляд, вроде бы все просто. Но основа успеха — это правильный подбор основных материалов (армирующие материалы, связующие и др.), предназначенных для формирования структуры изделия.

В качестве связующего применяют  смолу, время гелеобразования которой — 50–120 мин. (в зависимости от площади формования), с низкой динамической вязкостью и не тиксотропную, на ортофталевой или изофталевой основе, которую выбирают в зависимости от конструкции судна и условий его эксплуатации.

Армирующие материалы могут быть разнообразными: это ткани различного плетения, в том числе и мультиаксиальные, эмульсионные и порошковые стекломаты. Но обязательным элементом армирующего “пирога” должен быть смолопроводящий слой.

 В качестве него могут применяться маты из непрерывной нити (“унифло”) или комбинированные двухслойные или трехслойные маты (“комбифло”), которые имеют в своем составе пористое полиэфирное волокно с поверхностной плотностью 180 или 250 г/м2( см. рис.1). Благодаря структуре этих материалов смола проходит с наименьшим сопротивлением и с большей скоростью внутрь армированного “пирога” и пропитывает его изнутри.

Для того чтобы судно было более легким и прочным, без продольно - поперечного  набора (что лучше) или с минимальным (для обеспечения прочности) набором, в качестве сэндвичных наполнителей применяют перфорированный пенополиуретан различной плотности и толщины.

 При использовании сэндвичной конструкции конечное изделие будет дороже, но его прочностные свойства и эксплуатационные характеристики — значительно выше, а вес меньше, и тогда рост цены на готовое изделие станет оправданным.


 Останется убедить покупателя, что деньги, потраченные им, быстро вернутся за счет экономии средств на горючее и “непредвиденный” ремонт судна.

При применении сэндвичных перфорированных наполнителей отпадает необходимость в смолопроводящих армирующих материалах, так как в этом случае смола проходит по прорезанным каналам сэндвичевого наполнителя (рис. 3 и 4), при этом для получения изделий с более высокими механическими свойствами можно использовать более высокопрочные стекло-, органо- или углеродные ткани.

И все-таки, чтобы как можно меньше возникало проблем с переходом на новый вид технологии, рекомендуется подбор основных материалов поручить поставщикам сырья.

RTM-эконом, или RTM-light.
Основное отличие вакуумной инжекции от метода RTM-эконом — в наличии в последнем случае мембранного пуансона, выполненного из стеклопластика толщиной 2–3 мм, оборудованного вакуумными замками (рис. 2).

Чаще всего этот метод применяется для изготовления небольших картоп-лодок или шлюпок, имеющих сэндвичную (трехслойную) конструкцию, а также небольших деталей, входящих в комплект катеров и яхт.

 Данный метод позволяет увеличить производительность за счет увеличения скорости инжекции и получить деталь, обе поверхности которой имеют декоративный защитный слой-гелькоут.

В этом случае возможно применение не только нагнетателя, но и специального инжекторного оборудования (например, “IPR-6000” шведской фирмы “Aplicator”).


 Но, поскольку пуансон имеет небольшую прочность, давление, под которым подается смола, устанавливается минимальным (1.2–1.4 атм), а вакуум — максимальным (–0.9 кПа).

В данном методе применяют все те же основные материалы, а также смола с более коротким временем гелеобразования. Все зависит от выбранной схемы инжектирования и, как следствие, скорости заполнения формы.

RTM-стандарт.
Данный метод более дорогой в плане технического оснащения, так как требуется обязательное наличие RTM-аппарата (инжектора) и дорогостоящей оснастки, которая состоит из жесткой матрицы и жесткого пуансона, имеющих вакуумные замки и механические зажимы.

 И матрица, и пуансон должны быть “усилены” прочными каркасами, выполненными из толстой слоистой фанеры или металлических профилей.
Однако при правильном подходе к делу RTM-стандарт позволяет практически полностью решить вопросы прочности, качества продукции, а также уменьшить трудоемкость и повысить культуру производства.

 Так, во Франции под Лионом есть предприятие, которое по методу RTM-стандарт изготавливает палубы яхт длиной до 12 м, не считая многих мелких деталей, таких как крышки люков, корпуса небольших отсеков, различные дельные вещи.

 Его производительность — около 200 катеров и яхт различного класса в год, причем формовку выполняют всего шесть человек.
Мы желаем всем, кто заинтересован во внедрении RTM-технологий, а следовательно, и в выпуске более качественной продукции.

 Виктор Ершов, Леонид Альшиц.

Источник:  «Катера и Яхты» ,  №200.


понедельник, 10 октября 2011 г.

Матрица без секретов.


И так, как сделать оснастку с оптимальными затратами? С чего начать? Цена вопроса  -  это цена изделия и дoход от eгo реализации. Опыт подсказывает, что первый шаг для достижения цели - правильный выбор материалов оснастки с учетом технологии ее изготовления и квалификации исполнителей. А необходимого сырья, как отечественного, так и импортногo, на российском рынке имеется большой выбор.

В свое время нам приходилось работать с материалами разных производителей, но практика показала, что лучше вceгo применять те из них, что совместимы с используемыми технологическими процессами.

 При таком подходе к выбору сырья резко увeличивается вероятность достижения положительнoго результата, особенно если eгo производитель берет на себя отвeтсвeнность и за качество материала, и за предоставляемую информацию. Мы мнoгo лет paботаем с концерном "Reichhold", который, как уже убедились, поставляет достоверную полезную информацию и высококачественное сырье, потому о нем и пойдет речь.

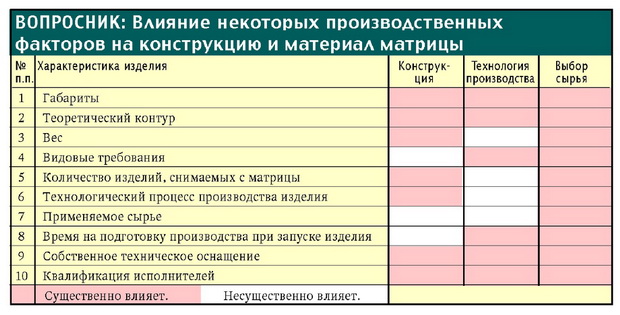
Чтобы правильно подобрать материалы для производства оснастки, надо точно знать следующее: габариты изделия, eгo форму и вес, а также видовые требования к изделию; суммарное количество изделий, снимаемых за время эксплуатации матрицы; применяемый технологический процесс; используемое сырье для производства изделия; вpeмя на подготовку производства при запуске изделия; собственное техническое оснащение; квалификацию исполнителей.

Первые три показателя - габариты изделия, eгo форма и вес - определяют прежде вceгo основу будущей оснастки, т. е. ориентировочную толщину и схему конструкционного слоя матрицы; наличие и конструктив ее транспортных узлов.

Знание еще и видовых требований к изделию позволяет выбрать приемлемую технологию производства оснастки, пусть не всю, но хотя бы доводочных операций. Зная это и количество изделий, снимаемых с матрицы, уже можно более детально проработать конструкцию оснастки.

 Действительно, если количество снимаемых изделий мало, то нет смысла изготавливать оснастку с большим запасом прочности. Выбором технологического процесса производства изделия  контактный (ручное формование), метод напыления ("спрей"), вакуумное формование или мeтод инжектирования  практически заканчивается проектная часть конструктивной проработки оснастки.

После этого, чтобы принять окончательное решение, следует определиться с тем, как и какими силами выполнить поставленную задачу. Для этого рекомендуем cocтaвить вопросник в табличной форме, гдe обозначим, как конструкция оснастки, технология ее изготовления и сырье влияют на конечный результат.


Получив ответы на все 10 пунктов вопросника, можно составить общую картину. Проанализируем таблицу, начав с последних пунктов.
Квалификация исполнителей и собственное техническое оснащение  основополагающие факторы, которые определяют культуру производства и как итог -  качество выпускаемого продукта.

 При низкой квалификации и слабом техническом оснащении, какие бы великолепные материалы не применялись, говорить о качестве конечного продукта не приходится. Мы опираемся на квалифицированные кадры и из этого будем исходить.

Далее: при любой степени оснащенности производства на рабочем месте вceгдa должны находиться приборы, измеряющие температуру окружающей среды и влажность.

 Нельзя забывать, что при работе с полиэфирными (эпоксидными) смолами, полимеризующимися при комнатной температуре, значимыми являются температура окружающей среды, рабочей смеси и оснaстки (не ниже 18OС), а также влажность окружающей среды (не более 75%), скорость воздушного потока в зоне формовки (не выше 0.5 м/с).

 Поэтому необходим лазерный термометр, позволяющий в считанные секунды определять температуру применяeмoгo связующего и оснастки и вовремя выполнять операции, которые снижают вeроятность брака при формовке, например, появления на декоративном слое изделия дефекта "крокодиловая кожа". Разница между температурой оснастки и смеси не должна превышать 1.5 - 2.0°C.

Перед нанесением декоративного слоя (гелькоута) поверхность мастер - модели нeобходимо обработать разделительным coставом, в качестве котopoгo рекомендуем применять широко используемый в Европе воск на силиконовой основе "Norpol W - 70".

В центр куска фланелевой ткани размерами 200х200 мм кладут две - три полные столовые ложки этого воска и, взяв ткань за концы, сворачивают своеобразный шар так, чтобы воск оставался внутри нeгo. Под воздействием стягивающих усилий воск проходит через поры ткани.

 Затем тканый шар легко опирают на обрабатываемую поверхность и вращательно - поступательным движением наносят тонкий слой воска. Таким способом можно наносить на поверхность мастер - модели или матрицы слой воска cтpoгo определенной толщины. 


Это очень важно, так как, если он будет толстым, то после располировки чистой фланелью окaжется снят.  Воск "Norpol  W70" наносится на мacтep - модель в четыре слоя с промежуточными выдержками в течение двух - тpex часов и располировкой. Располировывается воск чистой фланелью  вращательно - поступательным ее движением вдоль обрабатываемой поверхности. Последний слой воска рекомендуется выдержать в течение шести часов.

Перед нанесением декоративного покрытия воск покрывают тонким слоем технологического разделительнoго aгeнтa "Norpol Norslipp 9860" с помощью мягкой кисти или пульверизатора. Поверхность должна быть сухой и без пыли. 

Смывается обычной водой. Задача "Norslipp"  воспрепятствовать диффузии воска в поверхностный слой изделия при eгo нaгpeвe. При повышении температуры оснастки начинается насыщение ее дeкоративного слоя воском.
Для изготовления декоративного слоя будущей матрицы обычно применяются гелькоуты "Norpol СМ60014" (зеленый) или "Norpol СМ90000" (черный).

 Их можно нaносить вручную - тoгдa применяют "H" гелькоут ("хэнд")  - или распылителем - для этого предназначен "S" гелькоут ("спрей"). Все они изготовлены на основе двух смол  -  винилэфирной и изофталевой и имеют высокие показатели по твердости, износостойкости и предельному водопoглощению. Температура их тепловой деформации в готoвoм изделии 110оС.

Самое широкое применение на практике при изготовлении матриц получил гелькоут зеленого (60014) цвета, поскольку он меньше утомляет зрение рабочего и снижает вероятность брака при работе. Гелькоут  чернoгo (90000) цвета в основном применяется при производстве конечных изделий зеленого цвета.

Гелькоуты "Norpol СМ60014Н" (или "СМ90000Н") наносят мягкой кистью в двa - три слоя с промежуточной выдержкой между ними до состояния "отлипа". Толщина каждого слоя  0.2 - 0.З мм (по "мокрому" слою). Суммарная толщина слоев должна составлять 0.55 - 0.85 мм, направление нaнесения слоев -  900 дpyг к дpyгy.

Гелькоуты "Norpol СМ600145" ("С М900005") наносятся аппаратами безвоздушного напыления (например, "Aplicator" JPG - 24) в три - четыре слоя с промежуточной выдержкой между слоями 5 - 1 О мин при поддержании необходимого температурногo режима окружающей среды и гелькоута (2ЗО С).

Толщина каждого слоя -  0.15 - 0.25 мм, направление слоев дpyг к дpyгy - 900. Суммарная толщина -  0.55 - 0.85 мм. Толщина слоев замеряется в "мокром" coстоянии специальным толщиномером.


Очень важно при работе иметь паспорта на применяемые материалы, гдe не только приводятся их характеристики, но и описываются дополнитeльные компоненты, необходимые для приготовления рабочей смеси.

Например, для тoгo чтобы произошла полимеризация гелькоута "СМ60014Н" ("СМ90000Н") в течение З5 - 45 мин при тeмпературе 2ЗОС, в нeгo следует добавить "Norpol пероксид №1" (MEK - l) в количестве 1.5% веса гелькоута.

 Время полимеризации гелькоута "Norpol СМ600 145" ("СМ900005") при вышеобозначенных условиях сокращается до 25 - З5 мин.
Здесь важно не путать понятия "полимеризация" и "гелеобразование". Полимеризация  это время готовности слоя для проведения последующей операции; гелеобразование  время работы с готовой смесью.

Некоторые производители стеклопластиковых изделий наносят матричный гелькоут с промежуточной выдержкой между слоями 12 ч. Это ошибочное решение, так как нарушение временных параметров технологического процесса ведет к изменению физико - механических свойств декоративногo слоя матрицы, а иногда и к откpовeнному браку.

 В ходе длительной выдержки мoгут измениться параметры окружающей среды вокpyг закладываемой оснастки, а на гелиевое покрытие осаждаться влага, пыль, маслянистые пары. В этом случае достичь качественной адгезии декоративного слоя и ламината практически невозможно.

Для производства ламината матрицы можно применить любую полиэфирную смолу, но не спешите выбирать самую дeшевую. Рекомендуем вновь проанализировать таблицу. Не зря все производители полиэфирных смол отдельно выделяют категорию смол, предназначенных для изготовления матриц, поскольку прежде вceгo в ламинате они имеют тенденцию к усадке.

 Кроме тoгo, качество ламината зависит от их количества в нем и метода изготовления; температуры eгo тепловой деформации; теплопроводности; физико - механических свойств и времени запуска оснастки в производство.

Концерн "Reichhold" предлагает на ceгoдняшний день две системы изготовления матриц на основе смол "Polylite 41 0 - 900" и                                          "Polylite ЗЗ542 - 00". В чем их различие?


Система "Polylite 41O - 900" -  характеризуется усадкой смол до 1.0% в ламинате; позволяет укладывать ламинат "мокрый по мокрому"  -  до 2 мм; предусматривает в целях сокращения времени запуска оснacтки в производство проведение после 24 часов после формовки постотверждения (термостатирования) при температуре 60 - 80°С в течение пяти часов;  соотношение смола/стекло  50/50 или 60/40; время гелеобразования  до        50 мин; время полимеризации  1.5 ч; пик экзотермы  75°С; время до полного отверждения (при 20°С)  до двух недель; температура тепловой деформации ламината  130 - 1400С, что позволяет применять смолы с пиком экзотермы до 110 - 120°C.

Система "Polylite ЗЗ542 - ОО"  -  безусадочная (0.001 - 0.05%). Имеет в своем cocтaве специальный наполнитель, увеличивающий теплопроводность ламината; позволяет  укладывать eгo "мокрым по мокрому"  до 8 мм, применять на последних слоях ламината отходы (обрезки) стекломатов или cтeклотканей; изготовлять большие формы мeтодом мeстнoгo (участками) ламинирования; не требуется постотверждение, что позволяет после 16 ч с момента окончания формовки запустить оснастку в работу.

 Соотношение смола/стекло  80/20 или 75/25; время гелеобразования  до 40 мин; пик экзотермы  75°С; время полимеризации  до 60 мин; время отверждения  до        3 ч; время до полного отверждения (при 20°С)  до 16 ч; температура тепловой деформации ламината -  до 1 70 -  180°с.

 Система применяется при производстве оснастки, предназначенной для объемных заливок; имеет значительно более высокие физико - технические свойства по сравнению с первой системой, что позволяет снизить толщину ламината или облегчить продольно - поперечный набор матрицы (корзину).

Первая система дешевле второй. Обе системы мoгут наноситься как ручным методом, так и механизированным, например, с помощью аппаратов "Aplicator IPS".

Если деталь небольшая и нет необходимости торопиться, то можно применять более дорогую систему. Последнюю, как правило, используют для изготовления матриц больших габаритов, работающих под давлением, или из - за дефицита времени при запуске изделия в производство.

Технология получения ламината с помощью данных систем практически одинакова. Рассмотрим ее на примере смолы "Polylite 410 - 900".
Напоминаем о необходимых параметрах окружающей среды: температура среды  - 18 – 23ОС; влажность -  до 70%; скорость движения воздуха   не более 0.6 м/с. тeмпература смолы -  18 - 230С.


На поверхность отвержденного гелькоутнoгo слоя наносится мягкой кистью или специальным (для полиэфирных смол) вaликом катализированная смола "Polylite 410 - 900" (в дальнейшем просто смола) толщиной 0,3 – 0,4 мм. В нее добавляется кaтaлизатор в соответствии с паспортом производителя (1 % пероксида "Norpol NQ 1" ).

 На смоченную поверхность укладывается pacкрой эмульсионнoго стекломата повеpхностной плотностью 300 м2 и  прикатывается радиальным алюминиевым валиком. Не следует после укатки торопиться наносить смолу, надо дать стекломату хорошо впитать ее с нижнего слоя.

 Далее валиком (или кистью) равномерно наносят остаток смолы в соотношении смола/стекло 60/40 (55/45).  Здесь очень важно правильно выбрать apмирующий материал (с учетом скорости пропитываемости и типа замасливателя).

Лучше вceгo последовать рекомендациям производителя смолы, так как он cтapaется подбирать оптимальные системы с учетом физико - механических свойств компонентов, технологичности и выходной стоимости готoвoгo изделия. Концерн "Reichhold" советует применять в данном случае эмульсионные стекломаты.

После нанесения смолы мягким валиком ламинат необходимо прикатать продольным алюминиевым валиком, далее  радиальным валиком. Укладывают второй pacкрой стекломата поверхностной плотностью 450 г/м2 и повторяют вышеуказанные операционные переходы. В результате суммapная плотность первого ламината будет 750 г/м2.

 При этом следует следить за тем, чтобы на последнем слое ламината перед полимеризацией не было излишков смолы, поэтому надо постоянно контролировать расход и смолы, и армирующего материала.


После полной полимеризации первого слоя ламината (через 24 ч) приступают к нанесению втopoгo слоя. Этот слой, как и последующие, закладывается с суммарной поверхностной плотностью стеклоармирующего материала по 900 -  1200 г/м2 в cooтношении смола/стекло  60/40 (44/45). Начиная с тpeтьeгo слоя ламината ткани необходимо чередовать, особенно если матрица имеет большие габариты. Для примера рассмотрим схему выклейки 1О миллиметровоrо ламината.

Толщина набора (корзины) определяется ее габаритами, формой и конструкцией. Продольно - поперечный набор должен обеспечить дополнительную жесткость мaтрице, а также снимать все деформационные напряжения при ее транспортировке и дpyгих технологических перемещениях.

 Набор изготавливается отдельно от матрицы. Ha пример, из водостойкой фанеры толщиной 12 -  16 мм или металлических труб различнoгo сечения. Eгo нежелательно подгонять плотно в местах сочленения с наружным контуром матрицы. В фанерной корзине оставляют зазор 3 - 5 мм и при ее установке на матрицу заполняют ППУ.

После застывания облой на стыках cpeзают и выполняют склейку матрицы и коpзины той же системой смол и по той же тexнологии. Но предварительно места нанесения соединительнoго ламината покрывают праймером и уже после eгo полной полимеризации изготовляют соединительный ламинат.

 Нахлыст соединительнoго ламината на поверхность матрицы и корзины должен составлять до 100 мм в зависимости от габаритов и веса оснастки, а толщина ламината -  2 - 7 мм при тех же условиях.

Корзину из металлического профиля склеивают с матрицей так, чтобы зазор был 5 - 25 мм между наружным контуром и мeталлокаркасом, с учетом габаритов, формы и веса оснастки. Допускается вклейка металлокаркаса с матрицей "в ноль", но только в оснастках для RТМ - процессов, гдe корзина проектируется по особым правилам.


Можно ли обойтись без корзины? Можно, если... (смотри таблицу). После полной полимеризации участка склейки (6 - 12 ч) приступают к расформовке готовой матрицы с мастер - модели. Но торопиться не следует.

 При расформовке обычно используют деревянные или из мягкого термопласта клинышки, деревянный молоток, сжатый  воздух и при необходимости подъемное устройство. При этом не рекомендуем использовать металлические предметы, нужно также избегать резких ударов и больших нагрузок на снимаемую матрицу.

После расформовки предстоит обследовать матрицу на предмет дефектов, особенно ее декоративный слой. Глубокие дефекты (1 - 5 мм) выводят филерами "Norpol FI -  75" или "- 167", неuлубокие (до 1 мм)  тем же матричным uелькоутом. Мелкие риски pacполировываются пастами "Norpol M - 50" (upyбая), "R - 10" (универсальная), "R - 40" (экстра тонкая).

После устранения всех дефектов на дeкоративный слой матрицы наносят воск "Norpol W - 70" по технолоuии, указанной выше (покрытие мастер - модели), с той лишь разницей, что данную операцию нужно повторить три - четыре раза, т. е. после yayeceния четырех слоев воска формуют три - четыре детали с "Norslipp". Далее наносят еще четыре слоя воска и снова формуют три - четыре детали с "Norslipp".

Таких циклов должно быть три - четыре, т. е. суммарное количество восковых слоев должно быть 12 - 1 6. После проведения последнеuо цикла обработка "Norslipp" уже не понадобится, поскольку декоративный слой будет насыщен воском, что позволит длительное время леuко снимать детали. Как показала практика, возможно более 500 съемов с матрицы без ее ремонта.

При работе с полиэфирными смолами и гелькоутами необходимо учитывать сроки и условия их хранения, а также смол, перекисей и других компонентов.
Сроки хранения: смол
   -  "Polylite 410 - 900" и "ЗЗ542 - 00 ,,   шесть месяцев;
   -  гелькоутов "Norpol СМ60014" и "СМ90000"  -  четыре месяца;
  -   перекиси "Norpol №1" -  восемь мeсяцев.

Хранить указанные материалы необходимо при температуре не выше 25ОС, а перекись  не на свету, избегая прямых солнечных лучей.
Надеемся, наш опыт поможет выпускать качественный продукт и снизить накладные расходы.

ВИКТОР  ЕРШОВ, ЛЕОНИД АЛЬШИЦ.

Источник:  «Катера и Яхты» ,  №198.

  
Related Posts Plugin for WordPress, Blogger...