Показаны сообщения с ярлыком ламинат. Показать все сообщения

четверг, 3 ноября 2011 г.

Новые технологии - гелькоуты фирмы «NESTE Chemicels».


Каждый, кто строит и эксплуатирует пластмассовые суда, знает, какую важную роль играет правильный выбор наружного покрытия. Оно должно защищать конструкции от воздействия воды, атмосферы и ультрафиолета, создавать глянцевую декоративную поверхность, иметь хорошую адгезию с последующим ламинатом. Всем этим требованиям удовлетворяет специальное защитно декоративное покрытие — гелькоут.

На сегодня Neste Chemicals производит следующие основные типы гелькоутов:

— GE ххххх S(H) — самый распространенный гелькоут, выпускаемый в вариантах для нанесения распылением (S) и при помощи кисти и валика (Н) (ххххх — цвет по каталогу):

— GN xxxxx S — Maxguard для изделий, подвергающихся повышенному воздействию ультрафиолета и воды; отличается повышенной твердостью и термостойкостью;

— GM xxxxx S — с эффектом “Металлик” (цвета определяются по отдельному каталогу);

— GF xxxxx S(H) — для изделий с повышенными требованиями по пожаростойкости;

— GS75400 S(H) — зеленый;

— GS75200 S(H) — черный — для изготовления оснастки; характеризуется повышенной твердостью, термостойкостью, стойкостью к растрескиванию и помутнению, что позволяет увеличить срок эксплуатации оснастки;

— Топкоуты ТМ ххххх S(H) — для создания сухой твердой грязеводоотталкивающей внутренней поверхности ламината, препятствующей остаточной эмиссии стирола из ламината в окружающую среду.

Maxguard NP — это новый шаг в достижении качества без урона для окружающей среды. По мнению журнала “Reinforced Plastics Magazine” (Лондон) MaxguardNP признан в 1999 году самым перспективным гелькоутом для индустрии стеклопластика.


Новый гелькоут Maxguard NP призван уменьшить количество выбросов стирола в атмосферу без ухудшения основных свойств гелькоута. Подсчитано, что эмиссия стирола при напылении гелькоута составляет около 1/3 общей эмиссии в целом.

 Оригинальная технология Neste Polyester хорошо сочетает стирол с уникальным ненасыщенным полиэфиром, что позволило создать гелькоут с содержанием стирола меньше 30%. Улучшена тиксотропная система, благодаря чему получился легко напыляемый гелькоут.

 Поскольку стирол — один из главных виновников пожелтения и усадки, применение Maxguard NP позволяет получать более качественную глянцевую поверхность. Усадка снижена на 20 30%.

Тесты, проведенные независимой лабораторией в Финляндии, и результаты промышленных испытаний в цехе показали, что суммарная эмиссия стирола при использовании Maxguard NP на 50% меньше, чем стандартного гелькоута, что позволяет сократить концентрацию стирола на рабочем месте и расходы на вентиляцию.

 Важно отметить и лучшую, чем у стандартных гелькоутов, адгезию к ламинату (даже после 3 дневной выдержки перед ламинированием), хорошую саморастекаемость и высвобождение воздуха.

При нанесении гелькоута напылением важно правильно выбрать оборудование, которое обеспечит максимальный перенос материала на матрицу и сократит загрязнение рабочего места. Фирма “Композит” предлагает ряд специальных распылителей.


При напылении небольших поверхностей с незначительной интенсивностью работы хорошо себя зарекомендовали распылители G100 и G200. Их особенностью является то, что гелькоут вытекает самотеком: воздух проходит через сопло, устроенное в виде инжектора, вытягивает гелькоут и формирует направленную струю.

Это снижает аэрозольный эффект, уменьшает “отскок ” материала от формы. Различие между G100 и G200 заключается в том, что G200 имеет дополнительную емкость для ПМЭК.

Для напыления значительных поверхностей целесообразно использовать установки фирмы “Glas Craft” (США). Самая популярная из них — 3WPG. Установка сама дозирует заранее установленное процентное соотношение ПМЭК. 

Смешение ПМЭК с гелькоутом происходит непосредственно за соплом распылителя, что предотвращает полимеризацию гелькоута в шлангах или установке. Подача гелькоута гидравлическим насосом предотвращает попадание в гелькоут лишнего воздуха.

 Характерной особенностью установки является организация “воздушного тоннеля” вокруг струи смолы и ПМЭК, что уменьшает аэрозольный эффект и способствует максимальному переносу гелькоута на матрицу.

Источник:  «Катера и Яхты»,  №171.

вторник, 1 ноября 2011 г.

Современное пластиковое судостроение. Часть 3.


Развитие современных технологий и совершенствование качества смол позволило технологам реализовать давнюю мечту производственников: механизировать процесс пропитки ламината, исключив (или существенно уменьшив) применение ручного труда при выполнении этой операции.

 Еще одной важной задачей фактически с самого момента зарождения стеклопластикового судостроения была необходимость обеспечить идентичность качества изделий, сделав ее как можно менее зависящей от качества рабочей силы. Так стали появляться различные технологии усовершенствования пропитки ламината смолой и его формования.

Современные методы формования .

С самого начала применения волокнистых термореактивных пластиков в промышленности (в судостроении это произошло ровно 50 лет назад, так что данный цикл статей, по замыслу автора, как раз и предназначен для того, чтобы оценить развитие технологий работы с пластиком за эти годы), инженеры и технологи задумывались о том, как усовершенствовать процесс формовки изделий.

Высокая доля ручного труда и отсутствие строгой повторяемости (особенно весовой) при производстве серийных деталей оказались серьезными факторами, сдерживающими массовое применение стекловолоконных материалов при выпуске крупномасштабных партий продукции.

 Собственно говоря, именно этим обстоятельством и объясняется тот факт, что малое судостроение стало, по сути, пионером в освоении этих типов материалов и лидером в области новейших технологий работы с ними.

 Поскольку при производстве яхт (особенно – крупных) не так важно отсутствие точной весовой идентичности деталей, а высокая доля ручного труда при формовании корпусов тоже не очень критична при производстве нескольких десятков лодок в год (особенно парусных), где неавтоматизированных процессов в любом случае более чем хватает.

SMC.

Однако время шло, достоинства стеклопластика заметили в других областях промышленности (например, в автомобилестроении), где с указанными выше недостатками мириться было нельзя. Да и производство стеклопластиковых судов стало предъявлять все новые и новые требования как в плане снижения себестоимости, так и в части уменьшения эмиссионных выбросов при производстве.

 Ученые головы задумались  и в конце 60-х гг. прошлого века родили первый частично автоматизированный процесс формовки деталей из волокнистых пластиков, названный SMC (sheet molding compound). Суть новой технологии заключалась в следующем: разогретая примерно до 180–190° С массивная стальная матрица заполнялась заранее подготовленной смесью связующего, отвердителя (и при необходимости какого-нибудь заполнителя), к которой добавлялся армирующий материал.

 После этого матрица закрывалась разогретым до той же температуры пуансоном с давлением порядка 15–18 МПа и выдерживалась в таком состоянии несколько минут. После разъема из матрицы вынималась готовая деталь, имеющая отличный внешний вид, гарантированное качество и требующая минимум дополнительной обработки. 

Помимо этого новый метод обеспечивал и высокую весовую повторяемость деталей, поскольку смешивание и дозирование связующего состава могло быть автоматизировано, равно как и подача армирующего материала (частично).
Создание этой технологии было большим шагом вперед, оказавшимся, однако, совершенно непригодным для пластикового судостроения.


 Значительные капиталовложения, необходимые для изготовления сложных по форме стальных матриц, вкупе с требованием применения мощного пресса могли окупиться лишь при годовом выпуске многих тысяч единиц продукции. Эта технология восхитила автомобилестроителей, но разочаровала специалистов яхтенных верфей.

 Процесс SMC нашел широкое применение в автомобилестроении (одна из самых известных деталей, изготавливаемых по этой технологии – пластиковая поперечная рессора подвески автомобиля «Chevrolet Corvette»), а также в некоторых других областях промышленности. Для яхтостроения же требовались иные процессы.

Вакуумирование.

Параллельно с этим в пластиковом судостроении активно развивалось применение вакуумных методик формования.

 Строго говоря, эту технологию формования в его изначальном виде следует отнести к ручной формовке пластика, поскольку пропитка ламината смолой здесь производится вручную (за исключением применения препрегов) и лишь на следующей стадии применяется вакуумная «наволочка», эффективно отжимающая избыток смолы из ламината и минимизирующая вероятность возникновения пузырей и непроклеев.

 Вакуумирование было сравнительно недорогим (не требовалось практически никакого дорогостоящего оборудования), эффективным и несложным способом обеспечить высокую весовую идентичность формуемых деталей и их высокое качество.

 Для сравнительно небольших верфей, не готовых к широкомасштабным инвестициям в современные технологии, вакуумирование до сих пор остается одним из самых простых средств, способных повысить качество судов.
При вакуумном обжатии формуемого ламината на его поверхность оказывается избыточное давление, теоретически (в пределе) равное атмосферному (101.3 кПа). 

На практике же такой величины достичь, разумеется, не удается – при современном оборудовании реальнее говорить об избыточном давлении порядка 70–80 кПа. Существует две основные разновидности формования с использованием вакуума. Первый из них («сухое» формование) осуществляется, когда верхний слой выклеиваемого композита является сухим, т.е. свободен от связующего.

 Сегодня такой способ применяется только тогда, когда верхним слоем ламинируемой детали является наполнитель – пенопласт, фанера или что-то иное. Во всех остальных случаях рекомендуется применять «мокрое» формование, поскольку оно имеет заметные преимущества. В этом случае верхняя поверхность ламината, обращенная к вакуумному мешку, покрыта связующим.

 При данной технологии из ламината хорошо удаляются излишки смолы, за счет чего весовое отношение «смола/ткань» становится более выгодным (у ряда фирм оно стремится к величине 30/70, порой доходя до рекордных 25/75), что делает формуемую деталь легче.

 Помимо этого при таком методе из ламината эффективно уходят пузырьки воздуха, а плотный прижим слоев друг к другу исключает их «ерзание» относительно друг друга внутри ламината при сильных знакопеременных нагрузках. Эта же технология применяется и при работе с препрегами (собственно говоря, сегодня она – единственная, которая пригодна для работы с ними).

Следует отметить, что применение вакуумного метода формования оказывает серьезную механическую нагрузку на матрицу, особенно негативно это воздействие сказывается на матрицах с сильно вогнутой формой – как раз тех, в которых формуют секции корпусов.


 В силу этого ряд фирм (в том числе широко известных) традиционно выполняет ламинирование секций корпусов вручную и только для секций палуб применяется вакуумное формование или еще более современные процессы наподобие инжекционных или инфузионных. 

В среднем рекомендуется иметь одну вакуумную «соску» на 1–2 м2  поверхности при «мокром» формовании, для «сухого» формования цифры (особенно при большой площади поверхности) могут быть заметно ниже.

Препреги.

Препреги (сокращение от английского слова «preimpregnated», что означает предварительно пропитанный) представляют собой выпускаемые на специализированных фабриках заранее пропитанные смолой (как правило эпоксидной, но встречаются и варианты с фенольными смолами) листы и рулоны стекло- или углеткани.

 Они появились как следствие одного из требований судостроителей (а чуть позднее – и ракетчиков): иметь постоянно стабильный уровень весового соотношения «ткань/смола».

 Еще одной причиной их появления стали довольно жесткие требования по охране труда: эпоксидная смола – весьма токсичный материал, и продолжительная работа с ней в «ручном» режиме (т.е. при ручной пропитке ламината смолой) весьма неблагоприятна для здоровья персонала.

 На специализированных же фабриках обработка ткани смолой с заранее добавленными туда отвердителем и катализатором ведется в режиме, не требующем контакта работников с токсичным связующим.

Наряду с этими очевидными достоинствами у препрегов есть и существенные недостатки. Один из них – это не самое благоприятное весовое соотношение смолы и ткани, составляющее примерно 45:55. Как видим, весовая доля стеклоткани здесь ниже, чем при использовании вакуумирования формуемого ламината. 

Вторым недостатком является необходимость хранить готовые препреги (до момента их использования в производстве) исключительно в холодильных камерах, что повышает производственные затраты.

 Далее, чтобы после выкладки в матрице полотнищ препрегов запустить процесс полимеризации смолы, содержащейся в них (его дополнительно сдерживают специальные ингибиторы), смолу надо нагреть, «запекая» корпус лодки в печи или некоем ее подобии (что производственных расходов тоже не сокращает).

 Ну и наконец нельзя не сказать о том, что при нарушении норм хранения препрегов содержащееся в них связующее (сложный комплекс, включающий в себя эпоксидную смолу, отвердитель, ингибитор, предотвращающий реакцию отверждения смолы при низкой и комнатной температуре, и катализатор, наоборот, инициирующий запуск процесса полимеризации при нагреве) может деградировать и резко потерять свои качества.

 К сожалению, способов оперативно проверить на месте пригодность препрегов не существует, и в процессе производства подобную потерю качества основного конструкционного материала попросту не обнаружить.

Все это вместе взятое осложняет использование препрегов. До сравнительно недавнего времени они применялись лишь при строительстве уникальных судов, наподобие кубковых яхт IACC и океанских гоночных яхт. Однако с началом нового тысячелетия они пошли в сравнительно массовое использование.

 Во многом, за счет того, что удалось решить ряд технологических проблем, серьезно затруднявших применение препрегов: например, увеличения объема и/или коробления пенопластов, используемых в качестве наполнителей в сэндвичевых конструкциях.


 Существует также опасность химического разложения пенопласта -наполнителя под воздействием горячих паров смолы при «запекании» корпуса, поскольку находящаяся в гелеобразном, полузастывшем состоянии смола при нагреве корпуса меняет фазовое состояние (еще до начала полимеризации), превращаясь в довольно текучую и летучую жидкость.

 Поэтому серьезные изготовители конструкционных материалов составляют таблицы их совместимости в различных комбинациях и пренебрегать ими ни в коем случае нельзя (кстати, многие изготовители препрегов очень рекомендуют в процессе укладки отделять наполнитель от препрега специальными клеющими пленками с особо высокой адгезией).

 Одним из пионеров широкого применения эпоксидных углетканых препрегов стала словенская верфь «Shipman», опробовавшая применение этой технологии на яхте «Shipman 50» («КиЯ» № 191).

 Затем это знамя подхватили фирмы среднего и массового сегмента: например, германская «HanseYachts AG», выпускающая широкий ассортимент яхт в варианте с эпоксидными корпусами, сделанными из препрегов («КиЯ» № 209).

Специалисты малого судостроения ожидают, что в ближайшие несколько лет практика применения препрегов серьезно расширится. И одной из причин ее этого станет отнюдь не только высокое качество получающихся таким образом корпусов, а требования «зеленых» к чистоте производственных процессов. 

Работа с препрегами на судоверфи означает практически нулевой (в сравнении с ручной пропиткой) выброс вредных веществ в атмосферу, а также отсутствие необходимости размещать на предприятии мощную фильтровентиляционную установку, стоящую немалые деньги.

 На многих крупных современных европейских верфях единые централизованные ФВУ представляют собой сложную разветвленную систему воздуховодов, оснащенных большим количеством фильтров, вкупе с весьма высокой трубой, обеспечивающей выброс очищенного воздуха в окружающую атмосферу на высоте не менее 25 м.

 По оценке владельцев ряда подобных предприятий, стоимость подобного рода систем может доходить до 20–25% полной стоимости всего предприятия.

 Несмотря на это, строгие европейские нормы в любом случае запрещают размещение верфей, работающих с жидкими смолами, в пределах городской черты, требуя их выноса за пределы населенных пунктов (например, британская компания «Northshore Marine», строящая яхты «Southerly», по этой причине вынуждена ламинировать корпуса на производственном участке, находящемся в часе езды от основного сборочного цеха верфи).

 В то же самое время судоверфь, работающая исключительно с препрегами может (исходя из санитарных соображений) располагаться даже в черте города (как, например, британская же компания «Green Marine» в Лимингтоне).

Но и препреги сегодня уже не являются самыми совершенными технологиями работы с волокнистыми термореактивными материалами. Умы многих ведущих специалистов заняты  разработкой новейших процессов пропитывания тканей смолами: инжекционными, инфузионными и – вершина технологических достижений! – процессами с закрытой матрицей, довольно часто именуемыми RTM-процессами.

 В работы по их созданию включены ведущие научные учреждения мира – так, например, одна из разновидностей RTM-технологий разработана в знаменитом Массачусетском технологическом институте, в честь чего и получила наименование RTM MIT.

Артур Гороховский.

Источник:  «Катера и Яхты»,  № 219.

суббота, 22 октября 2011 г.

Современное пластиковое судостроение. Часть 2.


Наполнители.
Наполнители сегодня – одни из важнейших компонентов композитных конструкций. В яхтостроении их назначение сводится в основном к увеличению толщины выклеиваемого ламината при одновременном снижении его массы.

 В качестве дополнительных бонусов улучшенные шумо- и теплоизоляция, а также повышенная жесткость корпуса. 

Минусы, правда, тоже имеются: помимо увеличения трудоемкости производства, наличие сэндвича из двух разнородных материалов с разными модулями упргости и уровнями адгезии к смоле может привести к расслоению (деламинации) пластика в процессе эксплуатации, крайне трудно поддающемуся ремонту.

К деламинации (помимо дефектов изготовления) приводит в первую очередь иной механизм деформации сэндвичевого пластика при воздействии на него сильных сосредоточенных (ударных) воздействий. 

С одной стороны, при значительной деформации вследствие сильного удара наполнитель сэндвичевого корпуса воспринимает на себя часть поперечных нагрузок, разгружая наружный слой пластика, при этом внутренний слой начинает работать на растяжение, что весьма благоприятно для стеклоткани (и особенно для углеткани).

 С другой стороны, сильные касательные напряжения, возникающие на границе «пластик–наполнитель», приводят к тому, что пластиковые поверхности сэндвичевого корпуса могут сдвинуться относительно наполнителя (что сопровождается, естественно, разрывом клеевого слоя и потерей общей целостности конструкции), хотя внешне на корпусе может не быть абсолютно никаких дефектов.

 В силу этих обстоятельств ряд известных фирм (например, «Oyster Marine»), прежде всего выпускающих яхты высшей ценовой категории, предпочитают изготавливать их из монолитного стеклопластика. 

Другие же (например, «Northshore Marine») рекомендуют обязательно проводить ультразвуковую дефектоскопию после любых сильных ударов по сэндвичевому корпусу, даже при отсутствии видимых повреждений.

Сегодня применяются в основном четыре вида наполнителей: это дерево, вспенивающиеся материалы, пенопласты и сотовые конструкции. В последнее время популярность также стали набирать синтетические материалы, имеющие в своей структуре воздухонаполненные микрокапсулы или иные воздушные объемы и промежутки.

 У каждого из них – свои достоинства и недостатки. Дерево – традиционный наполнитель, применяемый в пластиковом судостроении с давних пор.


 Это прежде всего бальса, средняя плотность которой в высушенном состоянии колеблется от 120 до 150 кг/м , что примерно в полтора раза легче пробки (и в 3–4 раза – многих пород дерева, произрастающих в России).

 Гораздо реже, чем бальса, применяется морская фанера; иные же варианты деревянных наполнителей не выдержали проверки временем и практически вышли из употребления. Достоинства дерева вполне очевидны: относительно невысокая цена, простота обработки, хорошая доступность. Минусов, однако, тоже немало.

 И если с подверженностью бальсы гниению удалось (или почти удалось) справиться специальными пропитками, то другие недостатки дерева пока выглядят трудноустранимыми.

 Фанеру практически невозможно применять в криволинейных поверхностях (в силу чего ее употребление ограничивается почти исключительно палубами и переборками), бальса же очень сильно впитывает в себя смолу, что увеличивает вес готового композита и повышает риск недостаточного насыщения смолой прилегающих к наполнителю слоев ткани.

 Чтобы избежать этого, куски бальсового наполнителя часто заранее монтируют на листе плотной стеклоткани, потом обклеивают их тканью снаружи и вклеивают в ламинируемый корпус, что увеличивает как трудоемкость работы, так и риск последующей деламинации.

 Кроме того, бальса (как и практически любой другой продукт природного происхождения) является негомогенным материалом, свойства и характеристики которого могут заметно отличаться от образца к образцу, в связи с чем ряд фирм (особенно при постройке единичных образцов яхт) стараются заранее подбирать бальсу по плотности.

 Еще один недостаток дерева – анизотропность, выражающаяся в различии его свойств в зависимости от ориентации волокон.

 Несмотря на это, ряд известных фирм (например, «Conyplex») считает бальсу наилучшим материалом для наполнителя корпусов современных пластиковых яхт – в немалой степени по причине близости модуля упругости этого дерева к стеклопластику (что улучшает их совместную работу) и отличной прочности на сжатие.

 Тепло- и шумоизолирующие свойства бальсы заметно уступают этим характеристикам современных пенопластов. В последнее время появились композитные наполнители на основе бальсового дерева (например, ProBalsa), имеющие как высокую стабильность, так и улучшенные физико - механические качества.

Вспенивающиеся материалы (в основном на основе полиуретана), несмотря на периодически повторяющиеся попытки их применения, так и не смогли найти достойное место в изготовлении собственно стеклопластиковых конструкций.

 Их применяют более или менее широко при заливке глухих таранных отсеков, объемов плавучести (в основном на малых судах), теплоизоляции бойлеров и на других тому подобных локальных участках.


Пенопласты сегодня являются, пожалуй, первыми по популярности и значимости наполнителями. Рынок предлагает очень большое их количество самой разнообразной плотности. 

Однако сразу же надо заметить, что подавляющее большинство современных пенопластов, имеющих плотность равную бальсе (или более низкую), существенно уступают ей по прочностным характеристикам, особенно по ударной прочности.

 Основная доля конструкционных пенопластов – это композиции на основе ПВХ с закрытыми порами, имеющие минимальный уровень водопоглощения и отличные изоляционные характеристики. Пенопласты не гниют, многие из них имеют хорошую огнестойкость (либо не поддерживают горение, либо не горят вовсе), их основные свойства высокостабильны от партии к партии.

 Некоторые марки наполнителей могут легко изгибаться в подогретом состоянии, что удобно при выкладке листов пенопласта по криволинейным поверхностям.

Широкому распространению пенопластов способствовала возможность передовой химической индустрии выпускать такие материалы с различными, заранее заданными свойствами.

 На современном рынке несложно найти и сверхлегкие пенопласты, и пенопласты, обладающие повышенной прочностью на сжатие (что необходимо при использовании вакуумных технологий формования), недавно появились и спецпенопласты, рассчитанные для «запекания» корпусов в печи.

 Проблемами здесь до недавнего времени было то, что большинство ПВХ-композиций, во-первых, начинают плавиться при сравнительно небольшом повышении температуры, во-вторых, имеют очень высокий коэффициент теплового объемного расширения.

 Это приводит после «запекания» к короблению корпуса и появлению в нем больших внутренних напряжений. Сравнительно недавно эти проблемы химиками-технологами были устранены.

 К сожалению, объем данной статьи не позволяет хотя бы вкратце рассмотреть весь тот широчайший перечень предлагаемых сегодня пористых ПВХ-материалов, используемых в пластиковом судостроении, и к этой теме мы еще вернемся в отдельной статье.

Сотовые наполнители, представляющие собой вертикально ориентированные шестиугольные соты из тонкого и прочного материала, закрепленного между двумя клейкими поверхностями, применяются почти исключительно для создания экстремальных спортивных яхт.


 Сейчас существуют следующие варианты таких конструкций: с сотами из полипропилена (исключительно легкого пластика) или поликарбоната (довольно прочного материала), из номекса или кевлара (при всем своем химическом сходстве два этих материала довольно заметно различаются по свойствам и цене), из металла (относительно распространен лишь вариант с алюминиевыми сотами, нержавеющие и титановые разновидности – пока суровая экзотика, встречающаяся лишь в авиакосмической индустрии).

 Полипропиленовые соты в яхтостроении пока почти не применяются: малая прочность этого материала дает ему шанс на использование лишь при изготовлении деталей мебели или ненагруженных переборок – там, где нужна определенная толщина, а не особо высокая прочность.

Соты из номекса широко распространены при строительстве экстремальных многокорпусников, но недавние многочисленные аварии сильно подорвали реноме этого материала, в силу чего взоры конструкторов обратились к кевларовым сотам (например, типа Plascore PN2), которые гораздо прочнее, но, увы, много дороже.

Алюминиевые сотовые конструкции в яхтостроении пока – очень большая редкость. Навскидку удается вспомнить только одно судно, построенное с их использованием – рекордный катамаран Стива Фоссета «Playstation/Cheyenne».

 Материал, однако, оказался небеспроблемным: по свидетельству участников кругосветного плавания, подводные поверхности корпусов, накопив внутри сотовых поверхностей огромный заряд статического электричества, фактически превратились в гигантский конденсатор, в один прекрасный момент разрядившийся и «погасивший» всю бортовую электронику.

 Сегодня применение алюминиевых сот в яхтостроении, по мнению ряда специалистов, оправданно лишь при изготовлении переборок. Еще один недостаток сотовых конструкций – их плохая стойкость к пиковым ударным нагрузкам, сконцентрированным на малой площади.

 В этой ситуации потеря устойчивости части сот, приводящая к резкому падению несущей способности материала – очень частый сценарий. В силу этого в местах основного сосредоточения ударных нагрузок (районы форштевня/носовой скулы/днища вблизи кормовой оконечности) соты стараются заменять сплошным материалом типа бальсы или пенопластов.

Новейшие материалы с воздушными капсулами или объемами внутри широко представлены очень популярным в России наполнителем Polycore (еще известен под названием Coremat), представляющим собой нетканый полиэфирный материал с воздушными микробаллонами.

 Другие материалы подобного рода (например, «трехмерная» стеклоткань Parabeam 3D, «КиЯ» № 201) лишь начинают находить свое применение в судостроении. 

Наполнители типа Polycore/Сoremat сравнительно дешевы, очень технологичны и просты в обработке, что обеспечило им популярность, в первую очередь среди изготовителей массовых лодок.


 Их главным отличием от большинства ранее рассмотренных наполнителей является то, что они, будучи пронизаны сеткой почти капиллярных отверстий, пропитываются смолой одновременно со стеклотканью, образуя практически единый с последней композит, практически не подверженный расслоению (деламинации).

 Это обстоятельство, без сомнения, выглядит огромным плюсом в глазах всех производителей. Недостаток таких материалов – довольно высокая масса получающегося (после полной пропитки смолой) композита.

 Подобные наполнители совместимы со всеми типами существующих смол, но непригодны для работы с препрегами и в инфузионных процессах.

Напыление .

Постепенное развитие технологий позволило привнести в пластиковое судостроение важное новшество – технологию укладки стекловолокна путем напыления (заметим, что примерноо 40 лет назад на этот метод возлагались очень большие надежды).

 Сам метод заключается в подаче через специальный пистолет-распылитель смолы, перемешанной с отвердителем, вкупе с отрезками однонаправленного стекловолокна (подаваемый длинный жгут волокна нарезается непосредственно перед распылением на отрезки равной длины).

 Из такого пистолета рабочий «запыляет» форму, наполняя ее смолой с отрезками волокна и, увы, с многочисленными пузырьками воздуха. В силу последнего механические качества готового изделия невысоки и сильно уступают изделиям, отформованным с использованием иных технологий.

 Отсутствие длинных цельных «от края до края» изделия стекловолокон тоже не способствует высокой общей прочности получающегося продукта: в нем нет единой целостной структуры, обеспечиваемой стеклотканью.

 Как следствие, в силу все более и более растущих требований к прочностным качествам яхт (и к наиболее выгодному соотношению «масса/прочность») этот метод формования практически полностью сегодня вышел из употребления, так как его единственным, по сути, достоинством является лишь экономия времени.

 Впрочем, порой его применяют при изготовлении корпусов небольших лодок или отдельных некритичных элементов конструкции. Заметим, что некоторые известные в нашей стране яхты постройки 70-х гг. прошлого века (например, польская «Carina») выклеены именно этим способом.

Наиболее же технологически изощренными и качественными с точки зрения получаемых результатов сегодня являются три способа формования пластиковых корпусов: из препрегов, вакуумными и инжекционными методами (их несколько) и в закрытой матрице (самый сложный из них).

Артур Гороховский.

Источник:  «Катера и Яхты»,  №218.


среда, 12 октября 2011 г.

Мачты из углепластика.


Почему карбон?
Статья – перевод по материалам Selden mast

1.    Легкий рангоут. Экономия веса на профиле- 50%, экономия веса на готовой мачте без такелажа – 40%. Общий вес вооруженной карбоновой мачты меньше на 25-30% аналогичной алюминиевой.

2.    Легче рангоут = Легче лодка = Больше скорость (особенно улучшаются динамические характеристики)

3.    Легче рангоут = Меньше кренящий момент = Появляется потенциальная возможность облегчения киля = Опять же уменьшается вес яхты = Еще больше скорость

4.    Уменьшенный момент инерции судна = Больше скорость на волнении.

5.    Возможность подбора жесткости профиля под специфические требования (Ужесточение профиля между форштагом и ахтерштагом для лучшей набивки штага, например)

6.    Профиля обладают более высокой жесткостью. Выдерживают повышенные нагрузки от такелажа и позволяют лучше контролировать натяжение форштага.

7.    В большинстве гандикапных правил штраф за использование карбонового вооружения меньше, чем потенциальный выигрыш в скорости. Яхта – победитель стоит дороже!

Преимущества карбоновых мачт производства Selden

1.    Производитель использует процесс CNC намотки препрегового карбонового жгута. Процесс укладки жгута контролируется компьютером. Содержание связующего в жгуте варьируется в пределах всего 2%. Процесс отверждения в автоклаве проходит под давлением до 7 бар.

2.    Самое низкое возможное содержание смолы в готовом изделии – чем больше угольных волокон и меньше смолы в мачте, тем легче и жестче мачта.

3.    Нить укладывается под натяжением.

4.    Современные профиля оптимизированы с точки зрения продольной жесткости для максимально эффективного использования в конструкциях современного дробного типа вооружения.

5.    Хорошая возможность взаимозаменяемости с алюминиевыми профилями Selden. Не придется менять степсы и пяртнерсы при замене мачты.

6.    Оптимизирован угол укладки жгута для обеспечения наилучшего баланса между продольной прочностью, прочностью на скручивание и устойчивостью стенок.

7.    Производство индивидуальных конструкций ламинатов.

8.    Изготовление из углепластика вертлюгов гиков и топов мачт.

9.    Стандартный лаковый финиш с добавкой УФ – фильтров плюс УФ – ингибиторы, добавляемые в смолу, обеспечивают отличную изоляцию и защиту.

10.Специализированный погон позволяющий использовать как парус с ликтросом, так и на каретках.

Экипаж яхты First 36.7, на которую была установлена карбоновая мачта взамен алюминиевой, заметил, что новая мачта существенно жестче, несмотря на то, что профиля были одинакового размера. Основное отличие сразу стало заметно на лавировке, более жесткая мачта дала возможность заметно больше набивать штаг, что позволило стакселю работать лучше в средние и сильные ветра.
 Появилась возможность сшить грот с меньшей кривизной передней шкаторины, оптимально подобрать положение швов и увеличить полноту. Появилось явное ощущение уменьшения килевой качки, лодка проходила интенсивную короткую волну, как ракета, особенно это было заметно в легкий ветер, на короткой крутой волне.
Продольная жесткость и жесткость на скручивание 4.8мм ламината со слоями 90о и Хо. Показатели Х отложены на горизонтальной оси. Карбоновое волокно- это анизотропный материал, это означает, что оно работает максимально эффективно в одном определенном направлении, в других же направлениях оно проявляет весьма посредственные рабочие характеристики.

 Алюминиевый сплав изотропен, его рабочие характеристики достаточно ровные по всем направлениям. Чтобы карбоновый профиль получился оптимальным, необходимо тщательно просчитать направления укладки нитей.

 При намотке можно укладывать нити под углами от 5 до 90о, добавляя волокна в направлении 0о вручную там, где это необходимо.  Иногда можно услышать утверждение, что, из-за отсутствия непрерывных волокон в направлении 0о, мачты, изготовленные способом намотки, менее прочные.  Однако это лишь теоретические выкладки, редко достижимые на практике, и вот почему.

На качество ламината очень сильно влияют содержание смолы и воздушных пузырьков. Содержание смолы в препреговой нити контролируется гораздо более тщательно, чем при влажном ламинировании или в процессе инфузии. Поэтому прочность такого ламината значительно выше.
 Процесс отверждения также существенно влияет на прочность ламината.  Автоклав обеспечивает сложный поступательный цикл отверждения под давлением, который выводит из ламината пузырьки воздуха практически полностью. Именно поэтому для мачтовых профилей автоклавное отверждение является весьма существенным.
Точность укладки и ориентация нитей также очень сильно влияет на прочность. При чистом сжатии ламинат разрушится, если волокна чуть-чуть отклоняются от оси приложения нагрузки.

Однако, определенный процент волокон не по оси мачты требуется для стабилизации стенок и противодействию крутящему моменту. Специалистами были проведены тесты и анализ ламинатных структур.

 На их основании был сделан вывод о том, что, при работе волокон внутри ламинатной структуры, нити могут ложиться в диапазоне 8-21о, и это будет оптимально для параметров продольной прочности и скручивания.


  Конкретные цифры диапазона зависят от требуемой величины прочности на скручивание с одновременным общим повышением требований прочности.
Т.е. не важно, делается ли ламинат из ткани 0о и +/-45о или из нитей целиком не параллельных оси профиля – прочность, весовые параметры и жесткость профиля может быть получена различными путями.

 Очень важно, чтобы ориентация нитей строго соблюдалась – это не может быть сделано вручную. Содержание смолы должно строго контролироваться и должно быть настолько низко, насколько возможно. Полная консолидация ламината достигается только в том случае, если содержание воздуха в нем  близко к 0.

 Это достигается только автоклавным отверждением.
Отдельные карбоновые волокна очень легкие, но хрупкие. Для своего веса они достаточно прочны на растяжение. Для создания конструкции волокна собираются вместе и скрепляются смолой. 
Для облегчения работы с ними, волокна объединяются в различные типы материалов.  Для производства мачтовых профилей Selden использует следующие типы:
1.    Препреговый жгут. Это тонкая ленточка, состоящая из прядей простых волокон, удерживающихся вместе неотвержденной прекатализированной смолой (отвердитель уже добавлен).

2.    Препреговая однонаправленная лента. Эта конструкция похожа на предыдущую, но лента значительно шире. Укладывается вручную длинными полосами в местах усилений.

3.    Препреговая ткань. Тканый материал делается из жгутов. Накладывается вручную на многослойные участки в местах усилений.

4.    Е-стеклоткань. Препреговое стекло используется внутри профиля как изоляционный слой там, где могут устанавливаться алюминиевые компоненты.

Производство Selden

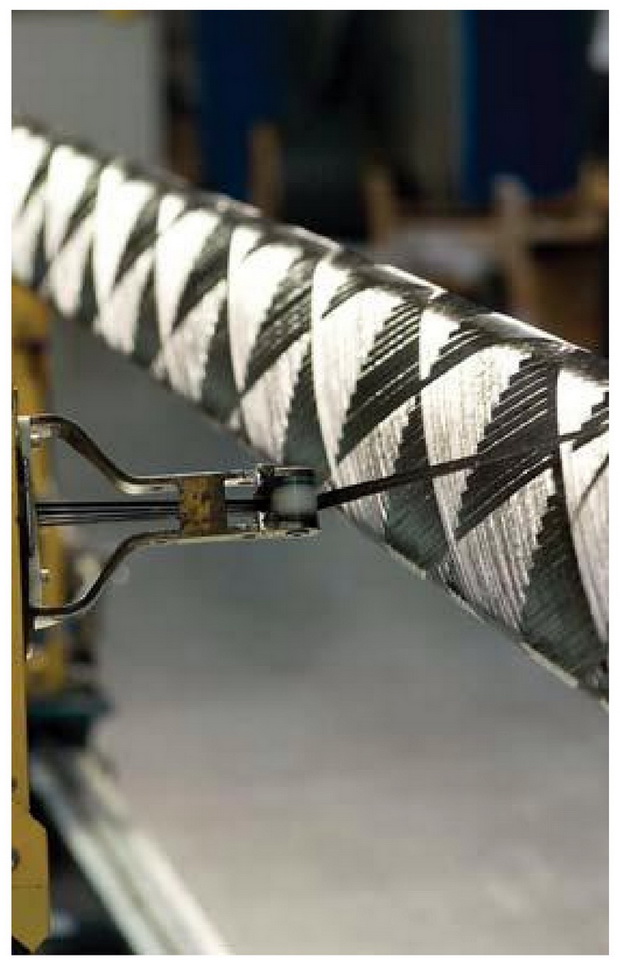
Базовые профиля изготавливаются путем намотки на дорн. Дорн вращается на большом 4х координатном CNC станке, головка двигается по запрограммированной траектории вдоль направляющей, укладывая нить на поверхность дорна. Препреговый жгут укладывается под натяжением.
 Слои кладутся под различными углами к оси дорна. Однонаправленная лента и ткань укладываются участками во время процесса. На этой стадии, несмотря на то, что нить укладывается натянутой, уложенный пакет еще не является консолидированным.

 Если его просто нагреть, плотность ламината будет довольно низкой.  Для получения ламината высокой плотности, необходимо, одновременно с нагревом обеспечивать корректное повышенное давление.  Это давление создается термоусадочной лентой, наматываемой поверх готового изделия также, как карбоновый жгут. 
Вся конструкция вместе с дорном затем упаковывается в вакуумный мешок и помещается в автоклав, где происходит отверждение.  Температура и давление нарастают, поддерживаются некоторое время, потом контролируемо уменьшаются.  При повышении температуры дорн расширяется и термоусадочная лента очень плотно обжимает ламинат. 
Добавочное давление и нагрев при отверждении позволяют получить ламинат с практически нулевым содержанием воздушных пузырьков. Готовое изделие оставляется в автоклаве до полного остывания, затем вынимается и снимается с дорна при помощи гидравлики.
Благодаря тому, что карбоновые профиля имеют те же размеры сечения, что и алюминиевые, для них обоих можно использовать одни и те же степсы и пяртнерсы. Изоляцию в этих местах можно обеспечить стеклянной или майларовой липкой лентой. Внешний погон грота включает и ликпаз для ликтроса, что позволяет ставить парус и с ликтросом и на каретках.
Автоклав, установленный на заводе в Англии, позволяет сделать секцию профиля длиной до 19,3м. Более высокие мачты собираются из кусков. Для этого разработаны специальные соединительные рукава, позволяющие контролировать вес и жесткость.

Некоторые факты о мачтахSelden
Для дробного вооружения мачты усуются, стандартная параболическая усовка уменьшает топ мачты на 33%.
Отверстия ослабляют мачту. Дополнительные отверстия могут прорезаться, только если в местах выреза сделано дополнительное усиление. Эта работа должна проводиться специалистом в области композитных материалов.
Мачты могут быть покрашены, хотя стандартным является покрытие мачты лаком с высоким содержанием УФ фильтров.
Карбоновые мачты ремонтировать проще, чем алюминиевые. Часто это еще и дешевле. Ремонт должен производить квалифицированный специалист.
Источник:  http://www.cyc-yachts.ru

Related Posts Plugin for WordPress, Blogger...